


飞机铝合金大型钣金件成形尺寸大,刚性差,制造难度大。通过对零件结构及装配要求的分析,提出了增大四周拐角角度,减少补加条带长度的改进意见,优化了零件的外形结构。借助双动拉深的优越性,采用了双动拉深的成形方法,确定出合理的制造流程和一套防止零件热处理产生变形的措施,提高了零件的成形准确度。利用有限元数值模拟、理论计算并结合实际试验,优化了展开毛坯的外形尺寸,确定出合理的工装结构以及压边力的最佳数值,达到零件精确成形的要求。
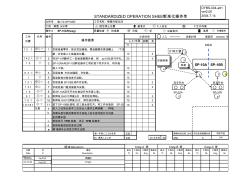
STANDARDIZED OPERATION SHEET 标准化操作单 文件号: S3-T2-SP10AR 工段:侧围 &补焊 固定停止位置 基准点 工人安全 工艺内存储 质量检查 拉或推 听 设备测试 选择 关键操作 代号 编号 分步时间 人工 设备时间 或返回 走 机器 走 sw 1 10 2 2 50 4 3 10 4 10 2 5 10 6 10 2 双手开关 双手开关 7 10 2 8 10 SP-10A 9 30 3 10 70 2 11 10 2 注意 a b 如需车型切换则需将双手按钮上的车型切换开关切换 至所需车型 c d e 每一车型人工工时总和 230 周期时间总和 (D+E)平均负荷周期时间 (D) 最高人工工时 230 (E) 走总和 20 250 人工 /车型 3 工艺名称:侧围外板总成 操作#: SP-10AR(wag) 目检 B柱处 SP-10B 1
热门知识
钣金件焊接螺母-
话题: 地产家居cocorourou
-
话题: 室内设计shanheshan
精华知识
钣金件焊接螺母-
话题: 室内设计mengyanyao
-
话题: 室内设计fengxinzi82
最新知识
钣金件焊接螺母-
话题: 室内设计pengyou6316
-
话题: 工程造价xiexiaojiang
钣金件焊接螺母相关专题
- 激光切割钣金的价格
- 家用钣金点焊机价格多少
- 为什么叫钣金不锈钢
- 深圳钣金设计哪些
- 不锈钢钣金加工哪里有
- 不锈钢钣金是做什么的
- 采购钣金机柜哪个平台好
- 钣金机柜哪家制作的好
- 钣金激光切割计价
- 钣金和不锈钢哪个更好
- 水基淬火液在铝合金钣金件淬火中的应用
- 利用CAXA制造工程师完成钣金件放样设计的方法
- 三维激光点云数据钣金件误差检测分析
- 低合金高强度钢在空调钣金件中的应用前景
- DIN929德国六角焊接螺母标准
- good作业指导书钣金件焊接
- 钣金件的材料选用和表面处理
- 钣金件加工工艺介绍
- 钣金件检验指导书
- 焊接螺母底孔规格表
- 钣金件加工工艺
- 焊接螺母标准
- 基于压电堆驱动器的喷嘴挡板式气体控制阀
- 电气工程及其自动化特色专业建设探索
- 分形DGS单元结构设计及其在微带电路中的应用
- 磷铵技术改造五大磷肥工程的建议
- 以大豆油多元醇制备的硬质聚氨酯泡沫塑料的性能