


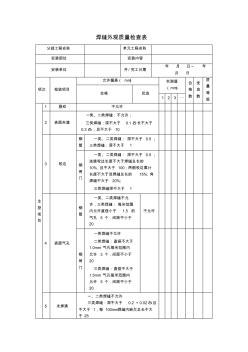
焊缝外观质量检查表 分部工程名称 单元工程名称 安装部位 安装内容 安装单位 开 / 完工日期 年 月 日~ 年 月 日 项次 检验项目 允许偏差( mm) 实测值 (mm) 合 格 数 优 良 数 质 量 等 级 合格 优良 1 2 3 ⋯ 主 控 项 目 1 裂纹 不允许 2 表面夹渣 一类、二类焊缝:不允许; 三类焊缝:深不大于 0.1 δ长不大于 0.3 δ,且不大于 10 3 咬边 钢 管 一类、二类焊缝: 深不大于 0.5; 三类焊缝:深不大于 1 钢 闸 门 一类、二类焊缝: 深不大于 0.5; 连续咬边长度不大于焊缝总长的 10%,且不大于 100;两侧咬边累计 长度不大于该焊缝总长的 15%;角 焊缝不大于 20%; 三类焊缝深不大于 1 4 表面气孔 钢 管 一类、二类焊缝不允 许,三类焊缝: 每米范围 内允许直径小于 1.5 的 气孔 5 个,间距不小于 20
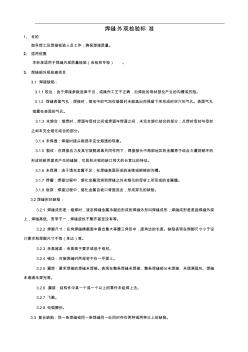
焊缝外观检验标 准 1、 目的 指导焊工及焊接检验人员工作,确保焊接质量。 2、 适用范围 本标准适用于焊缝外观质量检验(自检和专检) 。 3、 焊接部外观检查项目 3.1 焊接缺陷: 3.1.1 咬边:由于焊接参数选择不当,或操作工艺不正确,沿焊趾的母材部位产生的沟槽或凹陷。 3.1.2 焊缝表面气孔:焊接时,熔池中的气泡在凝固时未能逸出而残留下来形成的空穴叫气孔。表面气孔 指露在表面的气孔。 3.1.3 未熔合:熔焊时,焊道与母材之间或焊道与焊道之间,未完全熔化结合的部分;点焊时母材与母材 之间未完全熔化结合的部分。 3.1.4 未焊透:焊接时接头根部未完全熔透的现象。 3.1.5 裂纹:在焊接应力及其它致脆因素共同作用下,焊接接头中局部地区的金属原子结合力遭到破坏而 形成的新界面而产生的缝隙,它具有尖锐的缺口和大的长宽比的特征。 3.1.6 未焊满:由于填充金属不足,在焊缝表面形成的
热门知识
焊缝外观质量-
话题: 工程造价nothingbutme
-
话题: 工程造价zhengyi528
精华知识
焊缝外观质量-
话题: 工程造价zyy898zyyu
-
话题: 工程造价tulixiaoluo
最新知识
焊缝外观质量-
话题: 地产家居duanjialong
焊缝外观质量相关专题
- 罐外焊缝有水能喷砂
- 水管网焊缝开裂有水怎么焊
- 合格焊缝
- 焊缝 咬边
- 焊缝夹杂
- 焊缝未熔合
- 全熔透焊缝符号
- 焊缝的标注
- 焊缝根部收缩
- 焊缝表示法
- 中国水电路桥武邵高速公路六标项目质量检验试验计划
- 宜兴沈北路二号桥大直径钻孔灌注桩的施工与质量控制
- 园林绿化技术资料钢结构油漆分项工程质量检验评定表
- 以建筑工程资料管理的规范化促进工程质量的管理监督
- 影响水利工程质量监督职能发挥的主要因素及对策分析
- 执行设备工程监理规范提升地铁设备监理服务质量
- 应用工程建设施工企业质量管理规范进行体系转换
- 岳城水库大副坝防渗墙塑性混凝土施工工艺及质量控制
- 影响工程项目管理中的质量因素与提高质量管理的对策
- 应用于建筑10kV进线的电能质量在线监测装置
- 异形柱框架及短肢墙抗震节点构造的施工质量保证措施
- 智能建筑电气安装中的质量控制
- 中华人民共和国水产行业标准玻璃钢渔船建造质量要求
- 影响我国公路桥梁板式橡胶支座质量的因素及应对措施
- 引水隧洞TBM开挖施工质量控制及问题处理对策
- 以提升安全质量管理水平为目标的施工现场标准化建设
- 中低压燃气管道工程质量控制及常见问题处理教学提纲