


脉冲电源应用于双熔敷极焊条电弧焊,采用正交试验研究分析脉冲参数对焊缝熔深的影响.结果表明,脉冲参数的变化引起焊缝熔深的相应变化,脉冲参数对焊缝熔深的影响程度由大到小的次序为峰值电流、频率、占空比、基值电流.在试验范围内获得较大熔深时的脉冲参数分别是峰值电流为230~240 A,频率为3.3~3.7 Hz,占空比为48%~52%,基值电流为160~175 A.脉冲频率为3.5 Hz、峰值电流230 A、基值电流160 A、占空比50%是获得较大熔深的脉冲参数优化组合.脉冲电源应用于双熔敷极焊条电弧焊利于增加焊缝熔深.
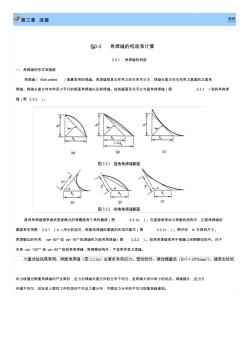
第三章 连接 返回 §3-3 角焊缝的构造和计算 3.3.1 角焊缝的构造 一、角焊缝的形式和强度 角焊缝( fillet welds )是最常用的焊缝。角焊缝按其与作用力的关系可分为:焊缝长度方向与作用力垂直的正面角 焊缝;焊缝长度方向与作用力平行的侧面角焊缝以及斜焊缝。按其截面形式可分为直角角焊缝(图 3.3.1 )和斜角角焊 缝(图 3.3.2 )。 直角角焊缝通常做成表面微凸的等腰直角三角形截面(图 3.3.1a )。在直接承受动力荷载的结构中,正面角焊缝的 截面常采用图 3.3.1 (b)所示的坦式,侧面角焊缝的截面则作成凹面式(图 3.3.1c )。图中的 h f 为焊角尺寸。 两焊脚边的夹角 α>90°或 α< 90°的焊缝称为斜角角焊缝(图 3.3.2 )。斜角角焊缝常用于钢漏斗和钢管结构中。对于 夹角 α>135°或 α<60°的斜角角焊缝,除钢管结构外,不宜用作受力焊缝
热门知识
角焊缝熔深-
话题: 工程造价maytang888
-
话题: 工程造价tulixiaoluo
精华知识
角焊缝熔深-
话题: 工程造价jc_开平市腾达建筑设计院
-
话题: 工程造价fyl19781201
最新知识
角焊缝熔深-
话题: 工程造价zhengyuanwen
角焊缝熔深相关专题
- 开有铅波峰焊害处多大
- 康仕达350二保焊机多少钱
- 靠近墙角的焊缝怎么焊接
- 可以焊铝的焊锡丝
- 可以焊铜铝的焊条叫什么
- 框架梁里面的钢筋焊接套项
- 框架柱的角筋怎么算
- 框架柱焊接接头怎么算
- 老款电焊机一般多少钱一台
- 老式电焊机多少钱一台
- 简易六角砖铺设装置CN109537417A
- 浙江深美装饰工程有限公司生产车间工程安全监理细则
- 圆钢管KK型搭接节点内隐藏焊缝焊接与否有限元分析
- 有埋深无体积质量的黏性土地基极限承载力的直接求解
- 引黄济宁工程拉脊山越岭隧洞超深钻孔地应力梯段测试
- 工艺参数对铝合金激光填丝搭接焊缝成形影响
- 关于固定式太阳能路灯照明系统电池组件最佳安装角度
- 关于现行规范钢筋砼深梁设计条款中若干问题讨论
- 广东珠江三角洲环境项目某污水处理部分咨询服务合同
- 恒智天成安全计算软件三角形钢管悬挑脚手架计算书汇总
- 工程图样中六角螺母在AutoCAD中近似画法改进
- 基于PLC控制星三角启动存在问题及解决办法
- 广(州)深(圳)准高速铁路石龙—常坪段路基施工简介
- 构建对内联接通道发挥北承长江三角洲桥头堡作用
- 化油器三角针阀与阀座导致油耗高与溢油问题解决办法
- 国内外钢结构设计规范关于角焊缝限值及计算方法比较
- 基于BP神经网络5A06铝合金电子束焊接熔深预测