


烤漆工艺 喷漆是对经过检验合格后的产品、 半成品表面覆盖, 起到防锈、防 腐,漂亮美观并具有标志的作用。进行在喷漆、喷塑前必须进行前处 理,在前处理作必要的整体检查,并按工艺作局部修整。 一、前处理工艺流程简图 预处理 →除油 →水洗→除锈 →水洗→磷化→干燥 →喷 塑(喷 漆) 二、前处理工艺规范及操作规程 2.1、生产线布局: 槽体功能 : 除油 ---水洗 ---除锈 ----水洗 ----水洗 ----磷化 ----水洗 ---喷 塑 (喷 漆 ) 2.2、预处理: 2.2.1根据具体生产现场的条件及处理工件表面状况不同,而采取 的物理手段,其主要目的是消除化学处理中影响处理质量和周期的控 制因素,维护化学制剂的使用寿命。如:对于被处理新产品表面过多 的油污、灰尘、铁屑、块锈、浮锈及过厚的氧化皮和不能酸洗的产品 进行人工擦洗和去除(主要采用钢丝刷和砂布),处理后用压缩空气 清除锈尘
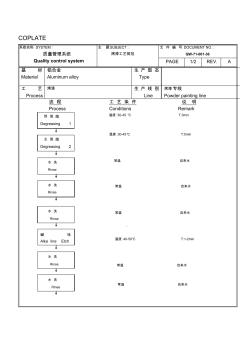
COPLATE 系统名称 SYSTEM : 质量管理系统 Quality control system 主 题SUBJECT : 烤漆工艺规范 文 件 编 号 DOCUMENT NO. : QW-71-001-36 PAGE 1/2 REV. A 基 材 Material 铝合金 Aluminum alloy 生 产 型 态 Type 工 艺 Process 烤漆 生 产 线 别 Line 烤漆专线 Powder painting line 流 程 工 艺 条 件 说 明 Process Conditions Remark 温度 :30-45 ℃ T:3min 温度 :30-45℃ T:5min 常温 自来水 常温 自来水 常温 自来水 : 温度 :40-50℃ T:1-2min 常温 自来水 常温 自来水 预 脫 脂 Degreasing 1 水 洗
热门知识
铝合金烤漆工艺-
话题: 工程造价ailina1222
-
话题: 室内设计xieyiping168
精华知识
铝合金烤漆工艺-
话题: 项目管理kaka19871004
-
话题: 室内设计liuhongshan
最新知识
铝合金烤漆工艺-
话题: 工程造价panguoying
铝合金烤漆工艺相关专题
- 烤瓷铝板属于金属板
- 空心铝管重量的计算公式
- 拉升铝是什么材质
- 拉丝铝合金格栅吊顶多少钱
- 兰州河湾铝厂在什么地方
- 辽源麦达斯铝业
- 楼顶框架造型铝塑板造价
- 制作铝标牌需要什么工具
- 中国泡沫铝哪家强
- 中国铝材十强
- 应用亚温淬火工艺解决45钢槽型螺母淬裂问题的探索
- 中国石化北京设计院标准工艺装置管道垫片选用规定
- 渗透型建筑物硅橡胶防水涂料的制备工艺及其制品
- 中国现代化钢筋加工工艺与传统钢筋加工工艺相比优势
- 椭圆截面螺旋等通道挤压制备超细晶材料的新工艺
- 基于CMOS工艺的二维风速传感器的设计和测试
- 岳城水库大副坝防渗墙塑性混凝土施工工艺及质量控制
- 张峰水库2号倒虹预应力钢筒混凝土管道安装施工工艺
- 无机材料工艺学课程改革探索
- 整体式抛填侧向爆破施工工艺在爆破挤淤施工中的应用
- 整理装饰装修施工工艺与质量通病与防治措施(全套)
- 增强水泥(GRC)聚苯复合板外墙保温施工工艺标准
- 振动冷却斜管处理工艺对A357合金凝固组织的影响
- 中国工艺美术学会玻璃艺术专业委员会理事会
- 中朝鸭绿江界河公路大桥钢锚梁、钢牛腿制造工艺
- 增建二线铁路线间距偏小地段石方爆破施工工艺
- 以浸没式超滤膜为核心的短流程净水工艺的应用与思考