


· · 异形三通阀体砂型铸造工艺 基金项目:广西科技攻关项目 (桂科AB16380310)。收稿日期 : 2017 - 05- 02收到初稿, 2017- 06- 04收到修订稿。 作者简介 :熊举化 (1973-),男,讲师,从事机电一体化方 向的研究 。电话: 0772-3156067 ,E-mail :hlyx68@163.com 通讯作者 :黄力,男,教授 。电话:0772-2056008 ,E-mail: 544263941@qq.com 。 熊举化 1 ,黄 力 2 (1.柳州职业技术学 院,广西柳 州 545006;2.广西科技大学, 广西柳 州 545006) 摘要 :用于 某船舶 产品的三通阀体,铸件壁 厚相差悬殊,有 4.5 MPa的液压试验 要求。 阀体原设计牌号为锡青铜 ZCuSn10Zn2,过 去生产时 泵漏率 曾 达到 60%以上。对 阀体结构 进行 分析,并
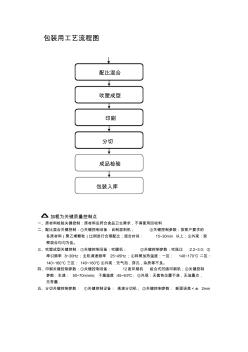
包装用工艺流程图 加粗为关键质量控制点 一、原材料检验关键控制:原材料应符合食品卫生需求,不得使用回收料 二、配比混合关键控制:①关键控制设备:自制混料机; ②关键控制参数:按客户要求的 各原材料(聚乙烯颗粒)比例进行合理配比;混合时间: 15~30min 以上;③外观:观 察混合均匀为佳。 三、吹塑成型关键控制:①关键控制设备:吹膜机; ②关键控制参数:吹胀比 :2.2~3.0; ③ 牵引频率 8~30Hz;主机调速频率 25~45Hz;④料筒加热温度:一区: 140~170℃ 二区: 140~160℃ 三区: 140~160℃;⑤外观:无气泡,穿孔,杂质等不良。 四、印刷关键控制参数:①关键控制设备: 12座印刷机 组合式凹版印刷机;②关键控制 参数:车速: 50~70m/min; 干燥温度 :45~65℃ ; ③外观:无套色位置不准,无油墨点, 无带墨 . 五、分切关键控制参数:
热门知识
砂型铸造工艺流程图-
话题: 工程造价zongyu1988
精华知识
砂型铸造工艺流程图-
话题: 工程造价daoqiao009
最新知识
砂型铸造工艺流程图-
话题: 工程造价tiamoweiwei
砂型铸造工艺流程图相关专题
- 列举五种砂型铸造造型方法
- 钢砂型号按什么分类
- 湿砂型铸造的原理
- 砂型铸造工艺流程图
- 砂型铸造工艺流程
- 砂型铸件砂箱尺寸如何确定
- 大水磨金刚石砂型号
- 砂型离心铸铁直管
- 铸造砂型
- 铸造砂型号
- 应用亚温淬火工艺解决45钢槽型螺母淬裂问题的探索
- 中国石化北京设计院标准工艺装置管道垫片选用规定
- 渗透型建筑物硅橡胶防水涂料的制备工艺及其制品
- 中国现代化钢筋加工工艺与传统钢筋加工工艺相比优势
- 椭圆截面螺旋等通道挤压制备超细晶材料的新工艺
- 基于CMOS工艺的二维风速传感器的设计和测试
- 岳城水库大副坝防渗墙塑性混凝土施工工艺及质量控制
- 张峰水库2号倒虹预应力钢筒混凝土管道安装施工工艺
- 无机材料工艺学课程改革探索
- 整体式抛填侧向爆破施工工艺在爆破挤淤施工中的应用
- 在32‰大坡道地段架设铁路T梁施工工艺及技术
- 异种钢焊接接头退火工艺
- 中国机械工程学会铸造学会
- 新型随钻堵漏剂ZTC-1的生产工艺及性能评价
- 整理装饰装修施工工艺与质量通病与防治措施(全套)
- 增强水泥(GRC)聚苯复合板外墙保温施工工艺标准
- 振动冷却斜管处理工艺对A357合金凝固组织的影响
- 砂性土的弹性模量是多少
- 砂岩、板岩和石英的特征
- 砂岩板有哪些特点
- 砂岩层和圆砾层有什么区别
- 砂岩的分类及用途
- 砂岩的硬度是多少
- 砂岩雕塑厂家哪里有
- 砂岩雕塑和玻璃钢的区别
- 砂岩雕塑怎么翻制
- 砂岩雕塑怎么养护清洗
- 砂岩浮雕多少钱一平方
- 砂岩浮雕价格一般多少
- 砂岩浮雕墙多少钱一平
- 砂岩浮雕设计需要注意什么
- 砂岩粒度划分级别
- 砂岩石铺地面怎么处理表面
- 砂岩是什么材料做成的
- 砂岩是一种什么样的材料
- 砂岩体和砂体有什么区别么
- 砂岩艺术涂料价格一般多少
- 砂有级配
- 砂纸标号指的是什么
- 砂纸的规格怎么分
- 砂纸的号数是如何规定的
- 砂纸的生产工艺
- 砂纸的型号规格有哪些
- 砂纸的型号及用途
- 砂纸是用来干什么的
- 砂纸无尘打磨机多少钱一部
- 砂纸型号代表什么意义