
- 首页 >
- > 放热焊剂(焊粉)怎么选择
更新时间:2026.11.16


放热焊接工艺及放热焊粉应用要点 (1)影响焊接效果的因素 一个良好的焊点表面丰满光亮、没有气孔、夹渣,切开后其剖面成一 整体无气孔与瑕疵。影响焊接效果的因素是模具及被焊接物的清洁程 度,如被焊接物表面的尘土、油脂、氧化物或其它附着物必须清除, 使其洁净光亮后才可进行焊接作业, 否则焊接后的焊点的导电性能与 机械性能将受到影响。 另一影响到焊接效果的最主要原因是湿气或水 气,由于模具、焊粉及被焊接物内均可能吸附水分,因此如何防止或 驱除水气,是焊接时必须采取的最重要步骤, 如果模具内遗留的残渣 不完全清除,将造成焊点表面不平滑、不光亮。 综上所述,注意要点: ①驱除水气(可用喷灯烘烤) ②清洁被焊接物, ③清洁模具 (2)放热焊粉应用时注意事项 ①每包焊粉对应一个焊点, 焊粉牌号需与模具相对应, 使用前需仔细 对照确认。 ②焊粉出厂时对于其防潮已采取多层保护, 但建议妥善保存避免受潮。 放热
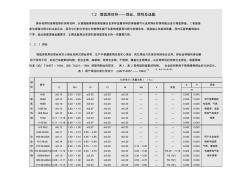
1.2 埋弧焊材料——焊丝、焊剂及选配 焊丝和焊剂是埋弧焊的消耗材料,从普通碳素钢到高级镍合金多种金属材料的焊接都可以选用焊丝和焊剂配合进行埋弧焊接。二者直接 参与焊接过程中的冶金反应,因而它们的化学成分和物理性能不仅影响埋弧焊过程中的稳定性、焊接接头性能和质量,同时还影响着焊接生 产率,因此根据焊缝金属要求,正确选配焊丝和焊剂是埋弧焊技术的一项重要内容。 1.2.1 焊丝 埋弧焊使用的焊丝有实心焊丝和药芯焊丝两类,生产中普遍使用的是实心焊丝,药芯焊丝只在某些特殊场合应用。焊丝品种随所焊金属 的不同而不同,目前已有碳素结构钢、低合金钢、高碳钢、特殊合金钢、不锈钢、镍基合金钢焊丝,以及堆焊用的特殊合金焊丝。根据国家 标准 GB/ T14957—1994、GB/T4241—1984 焊接用钢丝的规定, 表 1、表 2 是典型的碳素结构钢、 合金结构钢和不锈钢锈钢焊丝的化学成分。 表 1 国产
热门知识
放热焊剂(焊粉)怎么选择-
话题: 工程造价hancheng32
-
话题: 地产家居cjc8969688
精华知识
放热焊剂(焊粉)怎么选择最新知识
放热焊剂(焊粉)怎么选择-
话题: 地产家居st330130695
专题概述
放热焊剂(焊粉)怎么选择知识来自于造价通云知平台上百万用户的经验与心得交流。 注册登录 造价通即可以了解到相关放热焊剂(焊粉)怎么选择最新的精华知识、热门知识、相关问答、行业资讯及精品资料下载。同时,造价通还为您提供材价查询、测算、询价、云造价等建设行业领域优质服务。手机版访问:放热焊剂(焊粉)怎么选择
相关话题
资料下载
相关资讯
放热焊剂(焊粉)怎么选择相关专题
- 植物生长吸热多还是放热多
- 放热焊剂(焊粉)怎么选择
- 放热焊焊粉配方
- 是否氧化反应都放热
- 什么叫放热焊接工艺
- 大理石桌面能放热东西么
- 氯化铝溶于水时是否放热
- 浴缸哪边放热水
- 浴缸怎么放热水
- 地暖能放热水吗
- 有线电视多级AM光纤传输的指标分配与放大器的选择
- 永城火电厂300MW机组给水泵驱动方式的优化选择
- 在楼宇自控系统设计中如何选择最佳的电动调节阀口径
- 制造流程中卧式离心水泵与立式离心水泵应该怎么挑选
- 怎么样加油可以省钱?夏季加油八个注意事项参考资料
- 招标选择政府投资工程委托代建单位中报价文件的评选
- 永久船闸旁侧泄水箱涵施工方案的选择及主要施工方法
- 怎样选择空气开关断路器的型号规格及分断能力的选择
- 在线式中等功率(1~10KVA)UPS选择原则
- 工程建设项目交易模式选择模糊SMARTS决策
- 关于苏州经贸职业技术学院新校区空调冷热源方案选择
- 公共选择理论在完善我国政府投资项目决策机制中应用
- 公路隧道施工锚杆支护应力特性及长度选择有限元分析
- 基坑支护计算中查表选择排桩配筋腰梁型钢规格建议
- 光亮硫酸盐镀锡工艺选择及工艺参数确定与生产应用
- 关于燃气蒸汽联合循环调峰热电厂主机设备选择
- 基于GTM法AC-13C型沥青混合料级配优化选择