


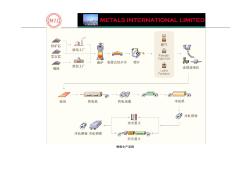
钢板生产流程 近终型轧制 ——薄带连铸 连续热镀锌线 冷热轧钢板通过碱洗脱脂,并水洗、烘干后再进入辐射管加热的卧式加热炉进行退火,炉内通入一定量的氢气使炉内造成还原气氛。加热到 一定温度 ,钢板在 N2、H2 的保护下,冷却到一定的温度,在封闭条件下浸入锌液内进行热镀锌。进入锌液的钢带从锌锅出来后用气刀来控制镀锌 量,锌花大小由液态锌的成分来控制的同时,采用强制冷却的方法来控制,小锌花产品在锌花长大之前,用小锌花设备进行急冷防止锌液扩散, 形成小锌花。经热镀锌后的钢带冷却后通过表面光整,最后根据用途,分别进行表面钝化处理或直接生产成热镀锌卷板。 ·带钢厚度 0.14 到 2.0 毫米 ·涂层 :普通涂层 ,小锌花 ,纯锌 ,锌铝合金 ,纯铝 ,锌铁合金 ·涂层质量 :改进质量 ,高等级涂漆板 ·保护性涂层 :化学钝化 ,涂油 ,耐指纹涂层 ,有机涂层 彩涂生产线 利用表面状态优秀的板(

彩钢板施工工艺流程 本次工程所有吊顶板和墙板均采用双面彩钢板夹芯岩棉和双层 5mm厚玻美 金属板,彩钢板均为 0.5厚 mm宝钢板。本次工程的总体施工工序为先安装墙板 后安装顶板,局部交叉进行。详细施工工艺流程如下: 开始 现场清洁准备 基准线放样( X、Y、 Z)轴点 铝型材组装及安装 调平、调正、调标高 铝型材固定 彩钢板安装 内外圆弧收边 撕膜打胶 卫生清洁 1、 现场清洁准备:施工区域内保持干净整洁,材料堆放集中,施工区域独 立封闭。 2、 基准线放样( X Y Z轴点):依据柱子上弹出的 1m 线作为高度基准 线,量测到所需高度,坐车设计标高的标记,作为 Z 轴高度,根据顶板二次 设计的排版图确定 X/Y 基准轴线,以土建的柱轴线作为放线的基准,作为金 属壁板施工的基准线进行测量放线。 3、 铝型材组装及安装:按地面上的放线位置安装可调地轨的组装件,吊顶 组件采用全丝吊杆、 T
热门知识
钢板怎么制造流程-
话题: 工程造价shenxj_007
精华知识
钢板怎么制造流程-
话题: 室内设计bibabu1981
最新知识
钢板怎么制造流程-
话题: 地产家居xy19841008
钢板怎么制造流程相关专题
- 刻蚀不锈钢板多少钱一平
- 矿山用筛网用多少锰钢板
- 昆明哪里有止水钢板卖
- 拉森钢板桩2及3的规格
- 拉森钢板桩规格怎样查
- 拉森钢板桩多少钱一米
- 拉森钢板桩问题
- 拉森钢板桩有几种型号
- 拉森钢板桩有哪些规格
- 拉森钢板桩型号有哪些
- 中国工程图学学会成立工程与制造系统集成化分会
- 支持并行工程和智能CAPP的制造资源建模技术
- 制度流程管理规定发布、作废、制定、审核、批准
- 以数字化设计制造为主线的机电专业卓越工程能力培养
- 制造业升级改造重大工程包
- 制造业信息化工程
- 中朝鸭绿江界河公路大桥钢锚梁、钢牛腿制造工艺
- 在第二届全国装备再制造工程学术会议开幕式上的致辞
- 关于桉叶油素提取工艺流程设计
- 关于提高齿轮制造工艺水平及齿轮结构工艺性几点看法
- 基于WorldView-Ⅱ城镇土地利用监测流程
- 化工企业镀铝锌硅钢板彩钢板安全生产事故综合应急预案
- 工程项目用地、报建、施工、验收及产权取得系统流程图
- 基于Aerobook平台复合材料翼面结构设计流程
- 机械制造企业安全生产标准化专业技术培训
- 工程项目建设流程图
- 机械设计制造及其自动化专业方向生产实习探索与实践