


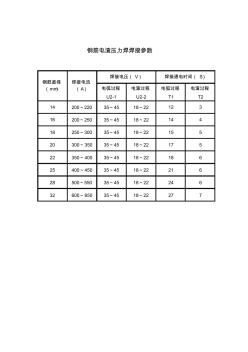
钢筋电渣压力焊焊接参数 钢筋直径 (mm) 焊接电流 (A) 焊接电压( V) 焊接通电时间( S) 电弧过程 U2-1 电渣过程 U2-2 电弧过程 T1 电渣过程 T2 14 200~220 35~45 18~22 12 3 16 200~250 35~45 18~22 14 4 18 250~300 35~45 18~22 15 5 20 300~350 35~45 18~22 17 5 22 350~400 35~45 18~22 18 6 25 400~450 35~45 18~22 21 6 28 500~550 35~45 18~22 24 6 32 600~650 35~45 18~22 27 7
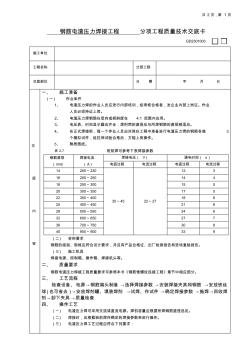
共 2 页,第 1 页 钢筋电渣压力焊接工程 分项工程质量技术交底卡 GD2301003 施工单位 工程名称 分部工程 交底部位 日 期 年 月 日 交 底 内 容 一、 施工准备 (一 ) 作业条件 1、 电渣压力焊的作业人员应进行内部培训,经考核合格者,发企业内部上岗证。作业 人员必须持证上岗。 2、 电渣压力焊钢筋在竖向或倾斜度在 4:1 范围内应用。 3、 电压表、时间显示器应齐全,焊剂简的直径应与所焊钢筋的直径相适应。 4、 在正式焊接前,每一个作业人员应对其在工程中准备进行电渣压力焊的钢筋各做 3 个模拟试件,经拉伸试验合格后,方能上岗操作。 5、 熟悉图纸。 表 2-7 班前焊可参考下表焊接参数 钢筋直径 (mm) 焊接电流 (A) 焊接电压( V) 通电时间( s) 电弧过程 电流过程 电弧过程 电流过程 14 200~220 35~45 22~27
热门知识
钢筋电渣压力焊接头-
话题: 造价软件sorry51888
精华知识
钢筋电渣压力焊接头-
话题: 造价软件dzs2302840
最新知识
钢筋电渣压力焊接头-
话题: 造价软件yitianxiawu
-
话题: 造价软件huaxinlihua
-
话题: 造价软件rocketman03
-
话题: 造价软件g_181886232
相关问答
钢筋电渣压力焊接头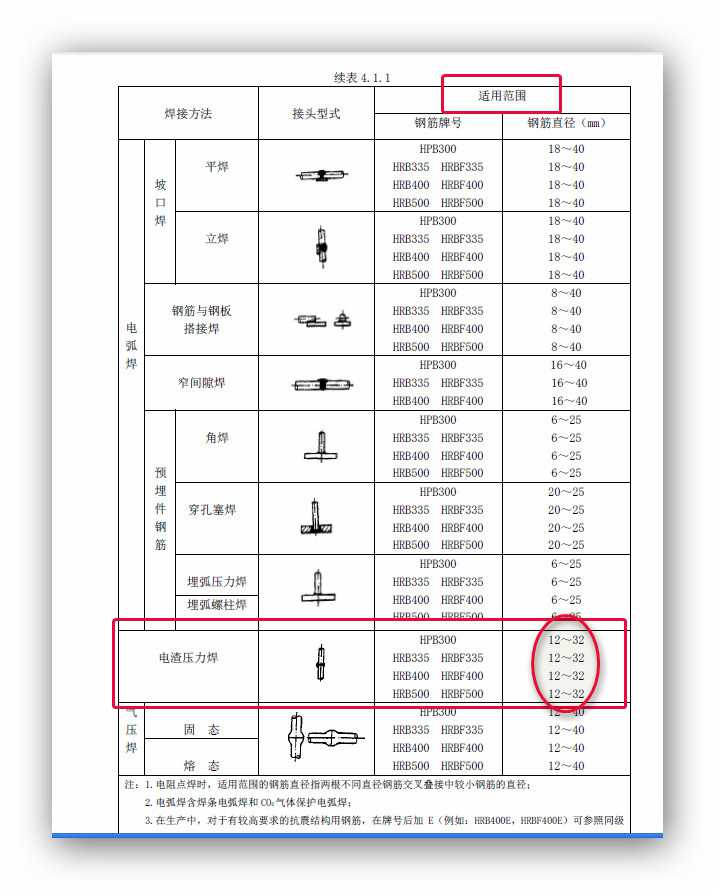
钢筋电渣压力焊接头相关专题
- 抗震钢筋施工依据哪个规范
- 梁板铰缝钢筋怎样施工
- 怎样看钢筋的建筑施工图
- 建筑施工中钢筋焊接长度
- 一份钢筋施工组织设计
- 工程施工中抽钢筋如何计算
- 无粘结预应力钢筋怎么施工
- 钢筋的施工搭接用量
- 钢筋单.双面焊的施工工艺
- 钢筋的施工方法
- 异种钢焊接接头退火工艺
- 在光(电)缆接头盒内设置密封监测装置的可行性建议
- 用于电力电缆中间接头的硅橡胶材料吸水特性分析
- 关于加强预应力混凝土抗拔管桩连接接头质量控制通知
- 光中继段光纤接头平均损耗记录
- 基坑支护采用PC工法组合钢管桩及其快速接头施工技术
- 含表面缺陷双相不锈钢管道非匹配焊接接头安全评定
- 抗震焊接接头在模拟地震循环载荷作用下累积损伤
- 名称焊接接头、法兰、锻件
- 急冷型SnAgCu系钎料合金钎焊工艺及接头性能
- 利用低相变点焊条熔修方法改善焊接接头疲劳强度试验
- 基于原位拉伸CrMoV钢焊接接头局部力学性能
- 钢结构焊接贴角焊、T型接头焊质量检验评定表
- 1000MW超超临界塔式锅炉T23钢管焊接接头裂纹分析
- 钢筋机械连接接头检验报告汇总表
- 40Mn2钢在不同焊接工艺下焊接接头显微组织与硬度分布
- GBT5634-2008扩口式组合弯通三通管接头