


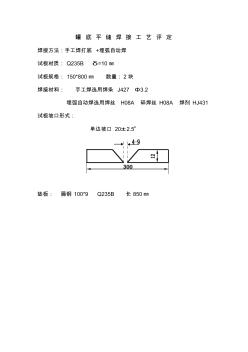
罐 底 平 缝 焊 接 工 艺 评 定 焊接方法:手工焊打底 +埋弧自动焊 试板材质: Q235B δ=10㎜ 试板规格: 150*800㎜ 数量: 2块 焊接材料: 手工焊选用焊条 J427 Φ3.2 埋弧自动焊选用焊丝 H08A 碎焊丝 H08A 焊剂 HJ431 试板坡口形式: 单边坡口 20±2.5o 垫板: 扁钢 100*9 Q235B 长 850㎜ 第一圈罐壁板 立 缝 焊 接 工 艺 评 定 焊接方法: CO2气体保护焊 试板材质: SPV490Q δ=31㎜ 试板规格: 150*700㎜ 试板数量: 2块 焊接材料: EG-60 Φ1.6 试板坡口形式: V 型 引弧板: 100*50㎜ 坡口同上 技质办 第 一 圈 罐 壁 板 立 缝 焊 接 工 艺 评 定 焊接方法: 手工立焊 试板材质: SPV490Q δ=31㎜ 试板规格: 150*500㎜ 试板数量: 2块
罐 底 平 缝 焊 接 工 艺 评 定 焊接方法:手工焊打底 +埋弧自动焊 试板材质: Q235B δ=10㎜ 试板规格: 150*800㎜ 数量: 2块 焊接材料: 手工焊选用焊条 J427 Φ3.2 埋弧自动焊选用焊丝 H08A 碎焊丝 H08A 焊剂 HJ431 试板坡口形式: 单边坡口 20±2.5o 垫板: 扁钢 100*9 Q235B 长 850㎜ 第一圈罐壁板 立 缝 焊 接 工 艺 评 定 焊接方法: CO2气体保护焊 试板材质: SPV490Q δ=31㎜ 试板规格: 150*700㎜ 试板数量: 2块 焊接材料: EG-60 Φ1.6 试板坡口形式: V 型 引弧板: 100*50㎜ 坡口同上 技质办 第 一 圈 罐 壁 板 立 缝 焊 接 工 艺 评 定 焊接方法: 手工立焊 试板材质: SPV490Q δ=31㎜ 试板规格: 150*500㎜ 试板数量: 2块
热门知识
焊接试板-
话题: 工程造价lzfeng0528
-
话题: 工程造价bjzhang007
精华知识
焊接试板-
话题: 地产家居shaqiandao
最新知识
焊接试板-
话题: 工程造价mayi010701
-
话题: 工程造价chunchun8989
-
话题: 工程造价a010201064
-
话题: 造价软件pingpinghao
焊接试板相关专题
- 焊接法兰的安装
- 基础接地安装焊接跨接线
- 工业管道焊接管件安装
- 沈阳管道安装维修焊接
- 沈阳管道焊接安装
- 沈阳消防管道安装维修焊接
- 沈阳消防管道焊接安装
- 铝合金门窗怎样焊接
- 2019版钢结构焊接规范
- 接地装置焊接要求是什么
- 基于压电堆驱动器的喷嘴挡板式气体控制阀
- 中国水电路桥武邵高速公路六标项目质量检验试验计划
- 新型透水衬砌在南台子一级水电站尾水渠中的尝试
- 中国大唐集团公司集控值班员考核试题库锅炉运行
- 地面蓄水试验记录
- 原材料(设备)合格证、试验报告汇总表碎石
- 乍嘉苏高速公路改性沥青SMA—13面层试验段施工
- 永春县农田水利设施产权制度改革和运行管护机制试点
- 定征复合板材粘接层性质的非线性超声兰姆波方法
- 中国焊接学会堆焊及表面工程专委会
- 中国华电集团公司水电工程招标管理实施细则(试行)
- 以污泥、建筑垃圾为基料制备高强轻质发泡环保陶瓷板
- 圆锥碎矿机工作原理、技术参数、安装调试及维护检修
- 医用洁净空调系统设计调试中易忽视的问题及设计优化
- 建造师等职业资格证考试
- 在城乡统筹就业和劳动社会保障试点工作会议上的讲话
- 乍嘉苏高速公路改性沥青SMA-13面层试验段施工