
- 首页 >
- > 焊接缺陷原因以及措施
更新时间:2026.11.08


Vgh 常见焊接缺陷产生原因与防止措施 来源 :未知 时间 :2010-04-28 11:38 点击 : 7 收藏 我要投稿 1)焊缝尺寸不符合要求 角焊缝的 K值不等 —一般发生在角平焊,也称偏下。偏下或焊缝没有圆滑过渡会引起应 力集中,容易产生焊接裂纹。焊条角度问题, 应该考虑铁水瘦重力影响问题。许多教授在编写教材注重理论性而忽略实用性。焊条角度适当上抬, 48 /42 度合适。另外,在 K 值要求 较大时,尽量采用斜圆圈型运条方法。 焊缝宽窄不一致:一是运条速度不均匀,忽快忽慢所致;二是坡口宽度不均匀,焊接时没有进行调整。三是在熔池边缘停留时间不均 匀。所以焊接时焊接速度均匀、考虑坡口宽度、熔池边缘停留时间合适。 焊缝高低不一致:与焊接速度不均匀有关外,与弧长变化有关。所以采用均匀的焊接速度、保持一定的弧长,是防止焊缝高低不一致 的有效措施。 弧坑:息弧时过快。与焊接电流过大、收弧方
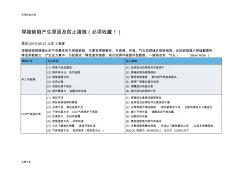
实用标准文档 文案大全 焊接缺陷产生原因及防止措施(必须收藏!) 原创 2015-08-27 土豆工程客 焊接缺陷焊接接头的不完整性称为焊接缺陷,主要有焊接裂纹、未焊透、夹渣、气孔和焊缝外观缺陷等。这些缺陷减少焊缝截面积, 降低承载能力,产生应力集中,引起裂纹;降低疲劳强度,易引起焊件破裂导致脆断。一缺陷名称:气孔( Blow Hole ) 焊接方式 发生原因 防止措施 手工电弧焊 (1) 焊条不良或潮湿 . (2) 焊件有水分、油污或锈 . (3) 焊接速度太快 . (4) 电流太强 . (5) 电弧长度不适合 . (6) 焊件厚度大 , 金属冷却过速 . (1) 选用适当的焊条并注意烘干 . (2) 焊接前清洁被焊部份 . (3) 降低焊接速度 , 使内部气体容易逸出 . (4) 使用厂商建议适当电流 . (5) 调整适当电弧长度 . (6) 施行适当的预热工作

专题概述
焊接缺陷原因以及措施知识来自于造价通云知平台上百万用户的经验与心得交流。 注册登录 造价通即可以了解到相关焊接缺陷原因以及措施最新的精华知识、热门知识、相关问答、行业资讯及精品资料下载。同时,造价通还为您提供材价查询、测算、询价、云造价等建设行业领域优质服务。手机版访问:焊接缺陷原因以及措施
相关话题
资料下载
相关资讯
焊接缺陷原因以及措施相关专题
- 铸铁阀门有裂缝怎么焊接
- 建筑施工中钢筋焊接长度
- 焊接法兰阀门需要法兰片不
- 焊接钢管内防腐怎么施工
- 焊接施工单价如何确定
- 焊接式阀门如何试压
- 工地大门是怎么焊接的
- 现执行的国家焊接施工标准
- 干挂石材挂件能否焊接
- 高层建筑均压环焊接
- 引嫩工程扩建区土壤水盐动态与防治土壤盐碱措施
- 引水隧洞开挖措施
- 中国焊接学会堆焊及表面工程专委会
- 政府投资建设项目在财务管理上面临的风险和应对措施
- 医院弱电系统线缆敷设及柜箱安装施工方案与技术措施
- 起重机主梁工字钢磨损及焊接变形的检验案列分析
- 因工程施工、设备维修等原因确需停止供水审批申请表
- 异形柱框架及短肢墙抗震节点构造的施工质量保证措施
- 影响我国公路桥梁板式橡胶支座质量的因素及应对措施
- 引黄南干二级泵站进水压力钢管内壁防腐施工技术措施
- 宜万铁路鲁竹坝2号隧道的主要工程问题及其处理措施
- 政府财政投资工程项目全过程工程造价控制与管理措施
- 引子渡水电站溢洪道弧形工作闸门焊接变形与处理
- 昭苏县混凝土防渗渠道冻胀破坏成因分析及防冻胀措施
- 异种钢焊接接头退火工艺
- 园林景观项目工程质量控制要点及其质量通病防治措施
- 园林各分部分项工程施工设计方案与质量保证措施方案