


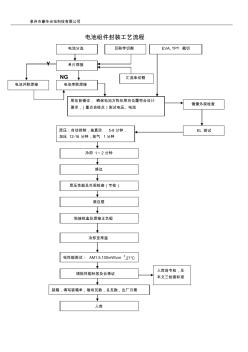
泉州市豪华光电科技有限公司 电池组件封装工艺流程 Y NG 层压前铺设, 确保电池方阵在层向位置符合设计 要求,(重点自检点)测试电压、电流 层压:自动控制,抽真空 5-8分钟, 加压 12-16 分钟,放气 1分钟 冷却 1~2 分钟 修边 层压性能及外观检查(专检) 装边框 粘接线盒及焊接正负极 冷却至常温 电性能测试: AM1.5,100mW/cm 2,27℃ 填贴性能标签及合格证 装箱,填写装箱单;每块瓦数,总瓦数,出厂日期 入库 入库前专检,见 本文三检查标准 电池分选 互联带切割 EVA, TPT 裁切 单片焊接 电池串联焊接 汇流条切割 电池并联焊接 镜像外观检查 EL 测试
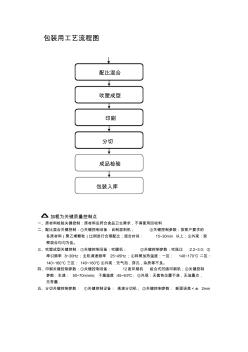
包装用工艺流程图 加粗为关键质量控制点 一、原材料检验关键控制:原材料应符合食品卫生需求,不得使用回收料 二、配比混合关键控制:①关键控制设备:自制混料机; ②关键控制参数:按客户要求的 各原材料(聚乙烯颗粒)比例进行合理配比;混合时间: 15~30min 以上;③外观:观 察混合均匀为佳。 三、吹塑成型关键控制:①关键控制设备:吹膜机; ②关键控制参数:吹胀比 :2.2~3.0; ③ 牵引频率 8~30Hz;主机调速频率 25~45Hz;④料筒加热温度:一区: 140~170℃ 二区: 140~160℃ 三区: 140~160℃;⑤外观:无气泡,穿孔,杂质等不良。 四、印刷关键控制参数:①关键控制设备: 12座印刷机 组合式凹版印刷机;②关键控制 参数:车速: 50~70m/min; 干燥温度 :45~65℃ ; ③外观:无套色位置不准,无油墨点, 无带墨 . 五、分切关键控制参数:
热门知识
汽车总装工艺流程图-
话题: 工程造价tiamoweiwei
精华知识
汽车总装工艺流程图-
话题: 建筑设计ERIC_DONGBO
最新知识
汽车总装工艺流程图-
话题: 建筑设计liu8267023
-
话题: 建筑设计hj414601963
汽车总装工艺流程图相关专题
- 中联重科25T汽车吊车价格表
- 自卸汽车吨位大小的换算
- 长安逸动汽车水泵价格
- 长城m4汽车水泵是多少价位
- 战鹰汽车发电机价格
- 捷达牌汽车龙门架多少钱
- 一个美国汽车报价网站
- 一汽大众cc汽车水泵多少钱
- 有什么软件扫描汽车会报价
- 在那有买汽车大梁钢材
- 应用亚温淬火工艺解决45钢槽型螺母淬裂问题的探索
- 中国石化北京设计院标准工艺装置管道垫片选用规定
- 渗透型建筑物硅橡胶防水涂料的制备工艺及其制品
- 中国电动汽车充电站市场现状与投资分析报告
- 中国现代化钢筋加工工艺与传统钢筋加工工艺相比优势
- 椭圆截面螺旋等通道挤压制备超细晶材料的新工艺
- 基于CMOS工艺的二维风速传感器的设计和测试
- 岳城水库大副坝防渗墙塑性混凝土施工工艺及质量控制
- 一心一意谋发展 中国重型汽车集团有限公司发展纪实
- 张峰水库2号倒虹预应力钢筒混凝土管道安装施工工艺
- 无机材料工艺学课程改革探索
- 整体式抛填侧向爆破施工工艺在爆破挤淤施工中的应用
- 整理装饰装修施工工艺与质量通病与防治措施(全套)
- 增强水泥(GRC)聚苯复合板外墙保温施工工艺标准
- 振动冷却斜管处理工艺对A357合金凝固组织的影响
- 中国工艺美术学会玻璃艺术专业委员会理事会
- 中朝鸭绿江界河公路大桥钢锚梁、钢牛腿制造工艺