


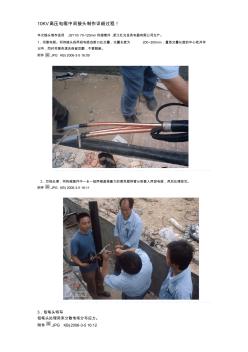
10KV高压电缆中间接头制作详细过程! 本次接头制作选用 JSY10/ 70-120mm热缩套件 ,浙江红光金具电器有限公司生产。 1,切割电缆。将待接头的两段电缆自断口处交叠,交叠长度为 200~300mm;量取交叠长度的中心线并作 记号,同时将黑色填充保留后翻,不要割断。 附件 .JPG KB) 2006-3-5 16:09 2,芯线处理:将热缩套件中一长一短两根直径最大的黑色塑料管分别套入两段电缆,然后处理线芯。 附件 .JPG KB) 2006-3-5 16:11 3,铅笔头特写 铅笔头处理用来分散电场分布应力。 附件 .JPG KB)2006-3-5 16:12 4,清洁半导层 用附带的清洗剂清洁芯线(注意整个过程操作者要保持手的干净) 附件 .JPG KB)2006-3-5 16:13 5,包缠应力疏散胶并套入应力控制管(图中黑色短管) 附件 .JPG KB)2006-
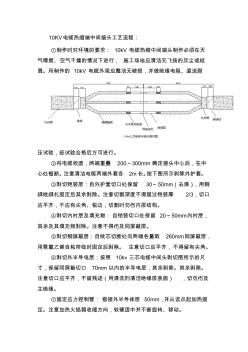
10KV电缆热缩端中间接头工艺流程: ①制作时对环境的要求: 10kV 电缆热缩中间端头制作必须在天 气晴朗、空气干燥的情况下进行, 施工场地应清洁无飞扬的灰尘或纸 屑。所制作的 10kV 电缆外观应整洁无破损,并做绝缘电阻、直流耐 压试验,经试验合格后方可进行。 ②将电缆校直,两端重叠 200~300mm 确定接头中心后,在中 心处锯断。注意清洁电缆两端外套各 2m长。按下图所示剥除外护套。 ③剥切铠装层:自外护套切口处保留 30~50mm(去漆),用铜 绑线绑扎固定后其余剥除。注意切割深度不得超过铠装厚 2/3,切口 应平齐,不应有尖角、锐边,切割时勿伤内层结构。 ④剥切内衬层及填充物:自铠装切口处保留 20~50mm内衬层, 其余及其填充物剥除。注意不得伤及同屏蔽层。 ⑤剥切铜屏蔽层:自线芯切断处向两端各量取 260mm同屏蔽层, 用聚氯乙烯自粘带临时固定后剥除。 注意切口应平齐,不
热门知识
中间热缩-
话题: 工程造价penghui911
精华知识
中间热缩-
话题: 工程造价zhshuzhjmj
最新知识
中间热缩-
话题: 室内设计l1741833724
-
话题: 室内设计feidasteel
中间热缩相关专题
- 跨板受力筋中间是空板
- 联排别墅中间套有什么优点
- 梁中间支座钢筋计算问题
- 中间蝶阀多大
- 中间的插座按几根立管算
- 中间的箍筋长度怎么计算
- 中间箍筋长度如何计算
- 中间的喷头属于DN25还是DN32
- 中间那个交界处有哪些管件
- 弧形墙中间的直段墙计算
- 10KV高压电缆中间热缩接头制作详细过程
- 220KV高压电缆中间热缩接头制作详细过程
- 220KV高压电缆中间热缩接头制作详细过程
- 基于压电堆驱动器的喷嘴挡板式气体控制阀
- 电气工程及其自动化特色专业建设探索
- 分形DGS单元结构设计及其在微带电路中的应用
- 磷铵技术改造五大磷肥工程的建议
- 以大豆油多元醇制备的硬质聚氨酯泡沫塑料的性能
- 逆变TIG焊机接触引弧电路的设计(引弧电路)
- 预制砌块(砖、石)挡土墙工程砌体施工安全技术交底
- 应用模糊数学理论对公路工程建设项目方案的综合评价
- 引嫩工程扩建区土壤水盐动态与防治土壤盐碱措施
- 中华华丹雨、污水管道沟槽开挖专项施工方案教学教材
- 中国工程图学学会成立工程与制造系统集成化分会
- 中国吹制玻璃行业市场前景分析预测年度报告(目录)
- 可替代现有隔热保温材料的新型材料
- 医院病房楼工程施工装饰装修工程施工控制