


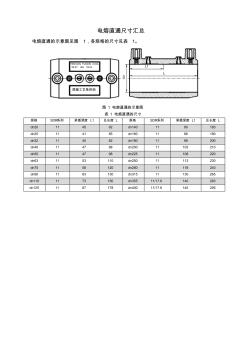
电熔直通尺寸汇总 电熔直通的示意图见图 1,各规格的尺寸见表 1。 图 1 电熔直通的示意图 表 1 电熔直通的尺寸 规格 SDR系列 承插深度 L1 总长度 L 规格 SDR系列 承插深度 L1 总长度 L dn20 11 45 92 dn140 11 90 183 dn25 11 41 85 dn160 11 88 180 dn32 11 40 82 dn180 11 98 200 dn40 11 47 98 dn200 11 103 210 dn50 11 47 98 dn225 11 108 220 dn63 11 53 110 dn250 11 113 230 dn75 11 58 120 dn280 11 118 240 dn90 11 63 130 dn315 11 130 265 dn110 11 73 150 dn355 11/17.6 140 283
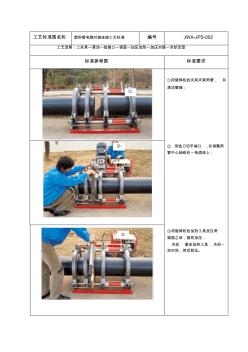
工艺标准图名称 塑料管电熔对接连接工艺标准 编号 JWA-JPS-002 工艺流程:上夹具—清洁—铣端口—调直—加压加热—加压对接—冷却定型 标准参考图 标准要求 ①用熔焊机的夹具夹紧两管, 并 清洁管端; ② 用铣刀切平端口 ,并调整两 管中心轴线在一条直线上; ③将熔焊机的加热工具放在两 端面之间,施热加压; 冷却 拿走加热工具, 冷却一 定时间,然后卸压。 ① ② ③ ④拿走加热工具, 加压对接一段 时间,待其冷却定型后泄压。 ⑤冷却定型,焊口形成一圈均匀 光滑的焊圈 , 熔接圈高度宜为 1mm-4mm,宽度宜为 4mm-8mm。 其它要求: 公称壁厚 (mm) 对接工艺 第一步:预热 第二步:熔融 第三步:切换 第四步:对接 预热压力: 0.15Mpa 预热温度 210+10℃ 压力: 0.01Mpa 预热温度 210+10℃ 焊接压力: 0.15Mpa 预热时卷边高度(
热门知识
电熔承插-
话题: 工程造价fengruihong
精华知识
电熔承插-
话题: 工程造价guozheng5566
最新知识
电熔承插-
话题: 工程造价woodmen1974
电熔承插相关专题
- 电熔弯径的价格
- 电熔套筒计算方法
- 玻璃电熔炉
- 胶圈电熔双密封聚乙烯复合管
- pe电熔焊机怎么用
- 管道电熔连接
- 聚乙烯电熔管件
- 电熔锆刚玉白粉
- pe管电熔焊接规范
- 承插式电熔接口
- 影响铁路电力迁改总承包工程因素的模糊综合评价
- 以遗产传承为核心的都江堰市城乡灾后重建规划与实施
- 中国水电联合体13亿美元总承包尼日利亚水电站项目
- 影响方管柱H型钢梁隔板贯通式节点承载力的参数分析
- 中国水电集团承建的广西桥巩水电站3号机组投产发电
- 圆形截面钢筋混凝土受弯构件正截面承载力的简化计算
- 余热回收供热项目EPC工程总承包工程施工组织设计
- 中国重汽承担的16个技术创新项目通过省级鉴定验收
- 在大荷载作用下人工挖孔灌注桩桩基承台的设计与施工
- 中国钢结构承包市场调查及未来五年投资前景评估报告
- 在杭房屋建筑工程施工总承包特级企业信用排行汇总表
- 圆形钢筋混凝土截面大偏压构件正截面承载力的简算法
- 中国标准电源插头
- 中国水电承建的斯里兰卡ICB9标公路全线通过验收
- 岳阳某项目外脚手架工程承包合同(2007.11)
- 中国建设工程鲁班奖(国家优质工程)申报单位承诺书
- 应用复合梁单元实现钢管混凝土拱桥的极限承载力分析