


从焊材的合理选择、焊接方法的合理选用、坡口形式的合理制定、焊接过程控制、采用多层多道焊接、制定合理的焊接顺序等方面,介绍了Q345型中厚钢板拼接中优化焊缝的工艺措施。
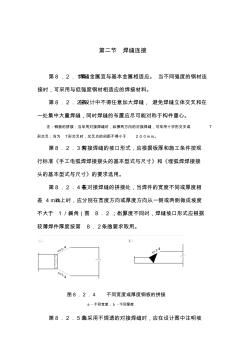
第二节 焊缝连接 第8.2.1条 焊缝金属宜与基本金属相适应。 当不同强度的钢材连 接时,可采用与低强度钢材相适应的焊接材料。 第8.2.2条 在设计中不得任意加大焊缝, 避免焊缝立体交叉和在 一处集中大量焊缝,同时焊缝的布置应尽可能对称于构件重心。 注:钢板的拼接:当采用对接焊缝时,纵横两方向的对接焊缝,可采用十字形交叉或 T 形交叉;当为 T形交叉时,交叉点的间距不得小于 200mm。 第8.2.3条 对接焊缝的坡口形式,应根据板厚和施工条件按现 行标准《手工电弧焊焊接接头的基本型式与尺寸》和《埋弧焊焊接接 头的基本型式与尺寸》的要求选用。 第8.2.4条 在对接焊缝的拼接处,当焊件的宽度不同或厚度相 差 4mm以上时,应分别在宽度方向或厚度方向从一侧或两侧做成坡度 不大于 1/4斜角(图 8.2.4);当厚度不同时,焊缝坡口形式应根据 较薄焊件厚度按第 8.2.3条
热门知识
钢板拼接焊缝要求-
话题: 工程造价152****1014
-
话题: 工程造价CHENWEIBAO
精华知识
钢板拼接焊缝要求最新知识
钢板拼接焊缝要求-
话题: 建筑施工chenlin___
-
话题: 地产家居lijunrebel
钢板拼接焊缝要求相关专题
- 装饰面层是不锈钢板
- 怎样做锈钢板装饰
- 室内彩钢板怎么组装
- 轻钢板墙
- 钢板隔墙
- 钢板防护墙
- 彩钢板凉棚
- 圆环镀锌钢板
- 镀锌钢板镀锌含量
- 镀锌钢板成分是什么
- 正火对16Mn热轧钢板断裂韧度J_(ⅠC)的影响
- 中华人民共和国水产行业标准玻璃钢渔船建造质量要求
- 中厚钢板剪切端面黑线成因分析及其对质量的影响评估
- 在面内压力作用下点腐蚀低碳钢板的非线性有限元分析
- 有抗震结构设计要求的建筑必须要使用HRBE钢筋吗
- 中国水利报评论:理清全面深化水利改革的思路与要求
- 圆钢管KK型搭接节点内隐藏焊缝焊接与否有限元分析
- 园林的绿化检验批质量的验收记录簿表格全套要求规范
- 原材料和配件检验项目、质量要求和检验频次内控标准
- 中国华电集团公司防止电力生产事故重点措施补充要求
- 异型钢伸缩缝在旧桥改造施工中安装新工艺及技术要求
- 园林工程施工技术要求及效果验收标准概述
- 工艺参数对铝合金激光填丝搭接焊缝成形影响
- 弱电箱技术标准及要求
- 工程地质知识人工挖孔桩安全技术要求及施工安全措施
- 各类商业对建筑要求
- 工程所需各种施工方案汇总及相关论证要求