


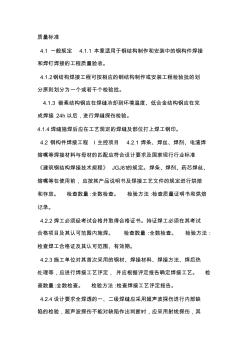
质量标准 4.1 一般规定 4.1.1 本章适用于钢结构制作和安装中的钢构件焊接 和焊钉焊接的工程质量验收。 4.1.2钢结构焊接工程可按相应的钢结构制作或安装工程检验批的划 分原则划分为一个或若干个检验批。 4.1.3 碳素结构钢应在焊缝冷却到环境温度、低合金结构钢应在完 成焊接 24h以后,进行焊缝探伤检验。 4.1.4焊缝施焊后应在工艺规定的焊缝及部位打上焊工钢印。 4.2 钢构件焊接工程 I 主控项目 4.2.1 焊条、焊丝、焊剂、电渣焊 熔嘴等焊接材料与母材的匹配应符合设计要求及国家现行行业标准 《建筑钢结构焊接技术规程》 JGJ81的规定。焊条、焊剂、药芯焊丝、 熔嘴等在使用前,应按其产品说明书及焊接工艺文件的规定进行烘焙 和存放。 检查数量 :全数检查。 检验方法 :检查质量证明书和烘焙 记录。 4.2.2焊工必须经考试合格并取得合格证书。持证焊工必须在其考试 合格项目及其认
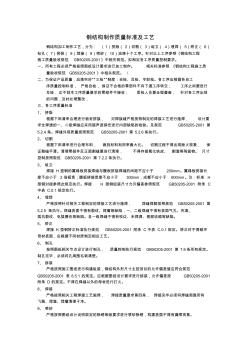
钢结构制作质量标准及工艺 钢结构加工制作工艺,分为: (1)拼版( 2)切割( 3)组立( 4)埋焊( 5)矫正( 6) 钻孔( 7)拼装( 8)焊接( 9)喷砂( 10)油漆十个工序。针对以上工序参照《钢结构工程 施工质量验收规范 GB50205-2001》中相关规范。拟制定各工序质量控制要求。 一、所有工程必须严格按照图纸设计要求进行加工制作。 相关标准参照 《钢结构工程施工质 量验收规范 GB50205-2001》中相关规范。 \ 二、为保证产品质量,应落实好“三检”制度:自检、互检、专职检。各工序应根据各自工 序质量控制标准, 严格自检, 保证不合格的零部件不向下道工序转交; 工序之间要进行 互检,达不到本工序质量要求的零部件不接收; 质检人员要全程督查, 针对各工序出现 的问题,及时处理整改, 三、各工序质量标准 1、 拼版 根据下料清单合理进行板材拼接, 对焊接缝严格按照制定
热门知识
钢结构焊接质量标准-
话题: 工程造价shishusheng
精华知识
钢结构焊接质量标准-
话题: 结构设计marvelousyyf
-
话题: 结构设计qiaqiaka00
最新知识
钢结构焊接质量标准-
话题: 建筑施工zzzxxxccc123
钢结构焊接质量标准相关专题
- 框架-核心筒结构钢筋含量
- 框架核心筒结构钢筋含量
- 框架结构构造柱钢筋的做法
- 框架钢结构图纸怎么看
- 框架结构的柱钢筋有弯钩吗
- 框架结构钢筋各占多少比例
- 框架结构库房钢筋含量
- 框剪结构钢筋含量问题
- 昆明钢结构公司
- 辽宁省钢结构损耗问题
- 园林绿化技术资料钢结构油漆分项工程质量检验评定表
- 展厅A1屋面钢结构工料机表【XX会展综合体项目】
- 中国焊接学会堆焊及表面工程专委会
- 起重机主梁工字钢磨损及焊接变形的检验案列分析
- 中博会展中心C1区钢结构屋面大型主桁架的施工技术
- 中国钢结构承包市场调查及未来五年投资前景评估报告
- 引子渡水电站溢洪道弧形工作闸门焊接变形与处理
- 在建筑钢结构工程中美国标准设计的高强构件替代
- 异种钢焊接接头退火工艺
- 圆钢管混凝土T型焊接节点应力强度因子计算方法
- 圆钢管KK型搭接节点内隐藏焊缝焊接与否有限元分析
- 圆钢管混凝土K型焊接管板节点试验和有限元分析
- 优秀钢结构厂房施工组织设计方案(技术标)
- 中国钢结构协会钢管分会七届三次会员大会
- 中国工程建设焊接协会全国优秀焊接工程
- 制作质量对塔式起重机结构件焊接节点疲劳性能的影响
- 中国一冶完成印度ESSAR高炉工程所有钢结构制作