


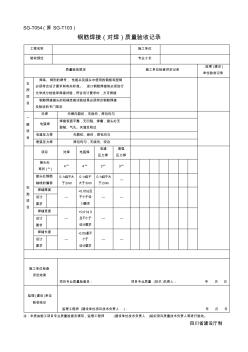
SG-T054(原 SG-T103) 钢筋焊接(对焊)质量验收记录 工程名称 施工单位 验收部位 专业工长 质量验收规定 施工单位检查评定记录 监理 (建设 ) 单位验收记录 主 控 项 目 焊条、焊剂的牌号, 性能以及接头中使用的钢板和型钢 必须符合设计要求和有关标准。 进口钢筋焊接前必须进行 化学成分检验和焊接试验,符合设计要求时,方可焊接 钢筋焊接接头的机械性能试验结果必须符合钢筋焊接 及验收的专门规定 一 般 项 目 对焊 无横向裂纹,无烧伤,焊包均匀 电弧焊 焊接表面平整,无凹陷、焊瘤,接头处无 裂皱、气孔、夹渣及咬边 电渣压力焊 无裂纹、烧伤,焊包均匀 埋弧压力焊 焊包均匀,无烧伤、咬边 实 测 项 目 项目 对焊 电弧焊 电渣 压力焊 埋弧 压力焊 接头处 弯折 (°) 4° 4° 3° 3° 接头处钢筋 轴线的偏移 0.1d且不大 于2mm 0.1d且不 大于3mm

钢筋对焊接作业指导书 一、目的 通过对钢筋焊接施工工艺进行全过程控制,确保焊接质量符合设计、规范和验标的要求。 二、适用范围 适用于镇胜高速公路第 24 合同段王家岩 1 号大桥、王家岩 2号特大桥二座桥梁的钢筋加工。 三、职责 工程部针对本工程的特点,编制作业指导书,明确工序、工艺流程和控制要速。项目总工批准,桥梁主管 工程师负责现场技术交底并检查落实。 现场施工负责人对本工序作业中的人员、设备配置负责。 质检和试验部门根据执行工序检验和试验。 物设部对使用的机电设备负责,并制定机电设备操作及维护细则,确保机械设备正常运转。 四、 钢筋焊接技术和质量标准 《公路桥涵施工技术规范》 JTJ(041—2000) 《公路工程质量检验评定标准》 JTJ(071—98) 五、工艺操作程序 (一)钢筋的可焊性 Ⅱ级钢筋的焊接性能较Ⅰ级钢筋为差。本合同段工程钢筋级别为Ⅰ、Ⅱ级,符合焊接要求。 (二)对
热门知识
钢筋焊接可以对焊-
话题: 工程造价lather2005

精华知识
钢筋焊接可以对焊-
话题: 造价软件ht515205058
-
话题: 工程造价gu_xing888
最新知识
钢筋焊接可以对焊相关问答
钢筋焊接可以对焊-
话题: 工程造价soaringbud
钢筋焊接可以对焊相关专题
- 看图看钢筋图
- 抗拔桩钢筋为什么要通长
- 抗拔桩钢筋最低含量是多少
- 抗水板中钢筋的计算
- 抗震钢筋当做普通钢筋送检
- 抗震钢筋有标准
- 抗震钢筋问题
- 空心屋面板钢筋大小及根数
- 空心板的钢筋是什么型号的
- 空心楼板盖怎么算钢筋
- 中国焊接学会堆焊及表面工程专委会
- 在砌块配筋砌体中使用的新型钢筋直螺纹连接套筒
- 中国现代化钢筋加工工艺与传统钢筋加工工艺相比优势
- 圆形截面预应力钢筋混凝土悬臂式支护桩的分析与应用
- 起重机主梁工字钢磨损及焊接变形的检验案列分析
- 中、小跨径钢筋混凝土拱桥现浇支架(拱架)设计指南
- 圆形截面钢筋混凝土受弯构件正截面承载力的简化计算
- 应用TAT和SATWE对钢筋混凝土框剪结构
- 引子渡水电站溢洪道弧形工作闸门焊接变形与处理
- 应用型人才培养为导向的高等钢筋混凝土结构课程改革
- 圆形钢筋混凝土截面大偏压构件正截面承载力的简算法
- 异种钢焊接接头退火工艺
- 以工程实践为导向的钢筋混凝土结构课程教学方法
- 以位移为基础的钢筋混凝土桥梁墩柱抗震设计方法
- 怎么样加油可以省钱?夏季加油八个注意事项参考资料
- 柘溪水电站引水隧洞钢筋混凝土衬砌仿真模型试验
- 有抗震结构设计要求的建筑必须要使用HRBE钢筋吗
- 钢筋焊接时的搭接问题
- 钢筋焊接头
- 钢筋焊接网片怎么算重量
- 钢筋焊接网如何取样
- 钢筋焊接有几种方法
- 钢筋焊接与搭接有什么区别
- 钢筋焊接怎样取样
- 钢筋焊接长度按那个规范
- 钢筋焊接长度要求是多少
- 钢筋焊接中焊条的选用
- 钢筋焊网机的功率是多少
- 钢筋绗架设备是什么设备
- 钢筋和钢材有什么不同
- 钢筋和混凝土的比例是多少
- 钢筋和螺纹钢有什么区别
- 钢筋和锚杆的区别
- 钢筋和模板的拆除
- 钢筋和硂共同作用的条件
- 钢筋和图形工程
- 钢筋和图形软件
- 钢筋和图形算量的视频
- 钢筋和土建算量
- 钢筋桁架楼承板的应用前景
- 钢筋桁架楼承板有哪些优势
- 钢筋换算公式是什么
- 钢筋回收残值一般多少钱
- 钢筋汇总计算时
- 钢筋混泥土的性质
- 钢筋混泥土梁有哪些构造
- 钢筋混泥土每立方米造价