


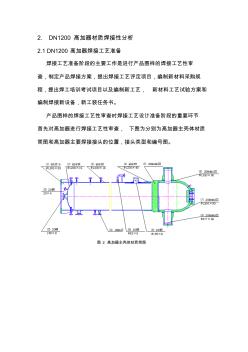
2. DN1200 高加器材质焊接性分析 2.1 DN1200 高加器焊接工艺准备 焊接工艺准备阶段的主要工作是进行产品图样的焊接工艺性审 查,制定产品焊接方案,提出焊接工艺评定项目,编制新材料采购规 程,提出焊工培训考试项目以及编制新工艺, 新材料工艺试验方案和 编制焊接新设备,新工装任务书。 产品图样的焊接工艺性审查时焊接工艺设计准备阶段的重要环节 首先对高加器进行焊接工艺性审查, 下图为分别为高加器主壳体材质 简图和高加器主要焊接接头的位置,接头类型和编号图。 图 2 高加器主壳体材质简图 图 3高加器主要焊接接头的位置,接头类型和编号图 2.2 DN1200 高加器焊接性 本产 品主要承载,承压焊缝所采用的材质为 Q345R 和 20MnMoⅢ。Q345R 和 20MnMoⅢ钢的化学成分见表 3,力学性能见 表 4。 表 3 Q345R 和 20MnMo Ⅲ化学成分 钢 种 技术标

262 §2.2.5 高压给水加热器系统 AHP 一、 系统功能 利用汽轮机高压缸抽汽加热给水, 将主给水泵出口 148.3°C 的给水加热至 230.4°C 以提高热力循 环的经济性。另外, 5 级、 6 级和 7级高加还分别接收汽水分离再热器壳体和第一级及第二级再热器的 疏水, 6级和 7 级高加分别接收汽水分离再热器第一级及第二级再热器扫气,回收热量,并起到了排除 抽汽和排放蒸汽中不凝气体的作用。 二、 系统组成 高压给水加热器 (AHP)是介于 APA 系统与 ARE 系统之间的一个系统, 是汽机热力循环中的重要 组成部分。高压给水的加热分三级,共有两列,每列包括一个 5级、一个 6 级和一个 7级加热器,给水 在容量各为 50%的双列流道内进行。在每列加热器的进口和出口,各设置闸板式电动隔离阀和一条设 置有闸板式电动隔离阀的旁路管线, 用来保持给水的输送流量。 正常运行时双
热门知识
高温水加热器系统-
话题: 地产家居lookhaisea
-
话题: 地产家居fengsongst
-
话题: 工程造价xl88oojaya
精华知识
高温水加热器系统-
话题: 地产家居niyang0612
最新知识
高温水加热器系统-
话题: 地产家居cxtcxt1314
-
话题: 地产家居zhouzhibo420
高温水加热器系统相关专题
- 轴承的耐高温度是多少
- 轴承能承受多大的高温
- 阻燃耐高温电缆型号有哪些
- 胶木板能耐多高温度
- 绝缘板耐高温多少度
- 易焊接耐腐蚀和高温的钢板
- 有谁清楚什么电线耐高温
- 消防喷淋高温是多少度
- 液压油能耐多少高温
- 液压油在多高温度会氧化
- 中国工程图学学会成立工程与制造系统集成化分会
- 云计算技术在城市轨道交通运营指挥管理系统中的应用
- 多逆变器太阳能光伏并网发电系统的组群控制方法
- 智能建筑工程报警与电视监控系统前端设备的安装施工
- 招远电视台制作播出系统数字化改造工程的设计与实践
- 全热回收地源热泵空调机组的系统及工程方案设计
- 支持群体设计的工程数据库管理系统的结构及实现
- 云计算对企业信息化系统建设和运营的影响分析和改进
- 智能建筑工程设计中的机电设备集成配置系统总体设计
- 智能电力监控管理系统在某飞机维修公司工程中的应用
- 智能建筑智能化工程名词解释-通信系统设备安装工程
- 智能建筑虚拟仪器监控系统与控制网络的接口技术
- 智能照明系统在高校教学楼建筑节能改造中的应用
- 医用洁净空调系统设计调试中易忽视的问题及设计优化
- 中关村太阳能集中集热、分户储热、分户辅热系统
- 多方式远程控制门禁系统
- 张家口市中心城区污水排水管网在线监测系统设计