


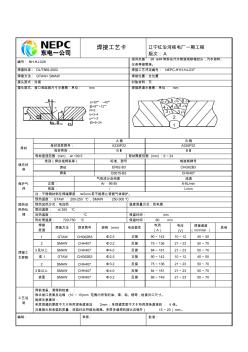
焊接工艺卡 辽宁红沿河核电厂一期工程 版次: A 编号: NH-HJ-028 适用范围: 3# &4#常规岛汽水管道或联箱封头,汽水取样、 仪表等接管座。 焊接标准: DL/T869-2002 焊接工艺评定编号: NEPC-HYH-HJ-037 焊接方法: GTAW+ SMAW 焊接位置:全位置 接头型式:对接 衬垫材料:无 接头型式、坡口和组装尺寸示意图:单位: mm a=30° ~40° β=8°~12° R=5 b=3~4 p=1~2 δ=9~24 R 焊接层道示意图:单位: mm 1 2 3 1 3 2 4 1 4 2 4 3 5 1 5 2 5 3 母材 A 侧 B 侧 母材材质牌号: A335P22 A335P22 母材类别: BⅠ BⅠ 母材直径范围 (mm):≥ 109.5 母材厚度范围 (mm):9~24 填充材 料 类别(焊丝或焊条等) 标准、型号 制造商

本公司承建略阳技改工程1×330MW级国产燃煤凝汽式汽轮发电机组.略阳技改工程锅炉水压试验于2007年2月15日一次完成,打压中未发现焊口泄露及渗漏,但春节后锅炉再热器出口导管堵阀后管道开始施工,发现焊口上部12点位置发现裂纹并有扩散现象,严重影响了本次工程的进度以及质量,针对此现象,本文主要对热段焊口的缺陷进行分析及处理.
热门知识
焊口处理-
话题: 造价软件ericforlife
-
话题: 工程造价rebeccajay
精华知识
焊口处理-
话题: 工程造价SHENDONG2000
最新知识
焊口处理
焊口处理相关专题
- 开窗口是否影响整体消防
- 怎样安装室内新风风口
- 幼儿园班级门口装饰图片
- 焊接法兰的安装
- 河北门窗后塞口
- 红外线有3个大气窗口吗
- 消防救援口必须是窗户
- 基础接地安装焊接跨接线
- 工业管道焊接管件安装
- 工业管道安装焊条
- 逆变TIG焊机接触引弧电路的设计(引弧电路)
- 中国机械工程学会授予材料热处理工程师资格人员名单
- 应对水源突发污染的城市供水应急处理技术与应用
- 有关建筑工程造价管理面临的问题与其处理手段
- 中国焊接学会堆焊及表面工程专委会
- 张家口市中心城区污水排水管网在线监测系统设计
- 医院污水处理设施竣工验收申请报告
- 在地铁建设、运营中屏蔽门系统与相关专业的接口分析
- 一体化载体循环生物处理设备处理生活污水的中试
- 起重机主梁工字钢磨损及焊接变形的检验案列分析
- 张潘明污水处理厂初步设计说明书(水质工程学课程)
- 云南洱海桃溪河口净化工程的设计思路及初步净化效果
- 伊和乌素风电厂35kv配电室火灾应急处理演练方案
- 中国对美国出口的商品结构、比较优势及其稳定性分析
- 中国哈尔滨国际水处理给排水设备及泵阀管道展会概况
- 智能建筑工程监理过程中的几个问题及处理方法
- 引水隧洞TBM开挖施工质量控制及问题处理对策