


第二分册 建筑材料 第五篇 门窗 21、型材 21.1 考核参数 铝合金型材物理性能 铝合金隔热型材性能 塑料型材物理性能 21.2 理论知识要求 21.2.1了解 《铝合金建筑型材》 GB/ 5237-2004 《铝合金韦氏硬度试验方法》 YS/T 420-2000 《门、窗用未增塑聚氯乙烯( PVC—U)型材》 GB/T 8814-2004 《铝合金建筑型材 第 6部分:隔热型材》 GB/T 5237.6-2004 《建筑用隔热型材 穿条式》 JG/T175-2005 21.2.2 熟悉 1、检测参数的技术分级指标 2、铝合金型材性能检测原理、隔热型材检测原理、塑料型材检测原理 3、抽样、复检的相关规定 21.2.3 掌握 1、考核参数的适用范围 2、数据处理和判定依据 21.3 操作考核要求 21.3.1了解 1、检测环境要求 2、检测设备工作原理 3、检测样品的要求 21
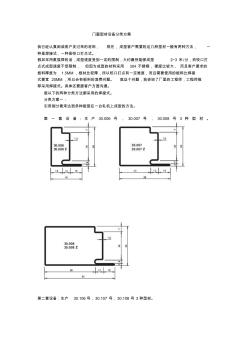
门窗型材设备分类方案 我已经认真阅读客户发过来的材料, 现在,成型客户需要的这几种型材一般有两种方法, 一 种是焊接式,一种是咬口打点式。 假如采用氩弧焊的话,成型速度受到一定的限制,大约最快能够成型 2~3 米 /分,而咬口打 点式成型速度不受限制, 但因为成型的材料采用 304 不锈钢,硬度比较大, 而且客户要求的 板料厚度为 1.5MM ,板材比较厚,所以咬口打点有一定难度,而且需要使用的板料比焊接 式要宽 20MM ,所以会有板料的浪费问题。 就这个问题,我咨询了厂里的工程师,工程师推 荐采用焊接式。具体还要跟客户方面沟通。 就以下的两种分类方法都采用的焊接式。 分类方案一: 引用刨分套来达到多种版型在一台轧机上成型的方法。 第 一 套 设 备 : 生 产 30.006 号 , 30.007 号 , 30.008 号 3 种 型 材 。 第二套设备:生产 30.106号, 30.1
热门知识
门窗型材甲方指定精华知识
门窗型材甲方指定-
话题: 室内设计qsx123456789
最新知识
门窗型材甲方指定-
话题: 室内设计pankui1981
-
话题: 室内设计denghongquan
-
话题: 室内设计lchongju571
门窗型材甲方指定相关专题
- 昆明做门窗哪里好
- 连梁下的洞口及门窗
- 粮库门窗厂家哪家好
- 粮库门窗怎么做
- 粮库门窗哪家好
- 亮阁门窗是品牌
- 辽宁省装饰板墙面门窗洞口
- 制作铝合金门窗机器有哪些
- 制作门窗工具设备有哪些
- 中高档门窗品牌有哪些
- 工地外包施工队伍(由甲方分包)进入施工现场安全协议
- 如何做好甲方预算
- 基于防护热箱法门窗型材传热系数检测仪器设计
- 建筑师负责制来了甲方、设计、施工等工程流程都要大变化
- 指定代表或者共同委托代理人授权委托书公司变更范本
- 安全文明施工管理制度甲方对施工单位监理单位的管理制度
- 万科总包单位与甲方指定分包单位的工程界面划分
- 发布彩色涂层钢板门窗型材等两项行业标准的通知
- 总包单位与甲方指定分包单位的工程界面划分(住宅)
- 总包单位与甲方指定分包单位的工程界面划分(冰场)
- 房地产企业采用甲方供应材料模式下的会计处理及税务影响
- 房地产电商分销渠道合作协议合同(公平公正适用甲方)
- 某大型房地产项目施工总包合同(甲方合同)
- 甲方代表在施工现场建设项目的管理措施
- 工地外包施工队伍由甲方分包进入施工现场协议
- 北京建工装饰集团香江金融大厦装饰工程受甲方好评
- 高校甲方代表在施工阶段投资控制作用的调查与思考