


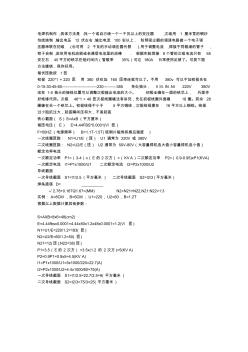
电焊机制作 ;具体方法是 :找一个或自己绕一个一千瓦以上的变压器 ,次级用 1 厘米宽的铜纱 包线绕制 ,输出电压 12 伏左右 ,输出电流 100 安以上 . 防照吸尘器的调速电路做一个电子调 压器串联在初级 .(也可用 2 千瓦的手动调压器代替 ).用于调整电流 ,焊接不同粗细的管子 , 钳子自制 ,炭块用电机炭刷或老通信电池里的炭棒 . 根据实验焊接 6个管的次级电流只有 65 安左右 . 40平方的铁芯在短时间内(暂载率 35%)可达 180A 日常使用足够了。可按下面 方法缠绕,保你好用。 每伏匝数按 1 匝 初极 220*1=220 匝 用 380 伏在加 165 匝串连就可以了。不用 380v 可以不加初极先在 0-15-30-45-60---------------------------230----------385 各处抽头, II III. IN .NI 220V

对焊机简单制作方法 对焊机是一种很有用的一种焊接工具, 如蓄电池的接板,铁皮, 铁板的连接,都用到电焊机,而且操作简单,方便,成本低,制作容 易,所以用途很广。 对焊机的主体,就是一台特殊的降压变压器, 它的次级匝数极少, 通常 1 匝,电压很低,通常几伏。电流很大,由几十安到几千安。在 结构上要保证漏磁很小。 大容量对焊机,次级线圈要用内冷式的铜管。 自制对焊机要注意的事项 (一 )变压器容量 根据焊接所需的电流来确定。焊接细的铜线,或粗的铜线;焊 接薄的铁皮,或厚的铁皮;所需电流都不同。 因而变压器容量也不同。 用下式表示为: P 焊=I 焊*U 弧 二)变压器铁芯截面积 按每匝电压来确定。大容量电焊机,次级线圈通常是一匝。如 果焊接电压是 5 伏,那么每匝即为 5 伏。因为每匝电压越大, 变压器 容量也越大,当然焊接电流也大,有时仅需小的焊接电流,可以减小 每伏。但次级电压不能太低,
热门知识
小型电焊机制作-
话题: 室内设计侯智212_2000
-
话题: 工程造价c261009963
精华知识
小型电焊机制作-
话题: 工程造价starplanet
最新知识
小型电焊机制作-
话题: 工程造价lili991536
-
话题: 工程造价yuzhuochang
小型电焊机制作相关专题
- 兰州那有买小型电动筛沙机
- 雷沃小型挖掘机好开吗
- 自制小型发电机若干要求
- 自制一个交流小型电焊机
- 自制小型风力发电的增速图
- 自制小型单相电焊机
- 怎么自制家用小型电梯
- 怎样制作小型振动电磁铁
- 怎样做一个小型发电机
- 直流小型断路器的用途
- 招远电视台制作播出系统数字化改造工程的设计与实践
- 影响免蒸养(压)粉煤灰小型空心砌块强度指标的因素
- 含有彩色浆料和渗透墨水形成的陶瓷砖及制作方法
- 中国电器工业协会电焊机分会第七届会员大会
- 增城区农村小型工程建设项目施工企业库房屋建筑工程
- 中国电器工业协会电焊机分会五届五次理事会
- 中国电器工业协会电焊机分会四届八次理事会会议纪要
- GIS配套用三相共箱电压互感器小型化设计改进
- 制作质量对塔式起重机结构件焊接节点疲劳性能的影响
- 有关小型水库溢洪道设计的一些问题与解决对策的思考
- 中国一冶完成印度ESSAR高炉工程所有钢结构制作
- 工程建筑论文小型太阳能气泡泵吸收式制冷机
- 关于中小型内河航道水上过河电缆通航净空高度分析
- 干硬性混凝土挤压成型开孔垂直联锁制作及施工技术工法
- 干硬性混凝土挤压成型开孔垂直联锁制作及施工工法资料
- 公路工程管理用表范本索夹制作与防护质量检验报告单
- 改性聚丙烯纤维对混凝土裂缝抑制作用与应用进展