
- 首页 >
- > 装配工艺,螺栓扭力怎么订
更新时间:2026.10.11


本文采用相互作用和条件的正反分析法,首先确定阀门螺栓组装配工艺影响因素主体,再对其正负向影响进行分析,最后对其正向影响的达成条件进行分析,控制有利因素,以获得相对优化的螺栓组装配方式,为阀门螺栓组装配工艺的改进提供建议,也为工业生产过程的问题分析与优化提供一种方法。
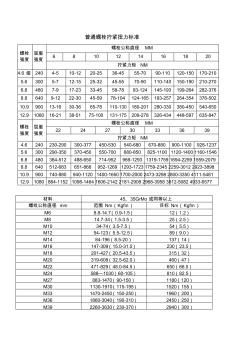
普通螺栓拧紧扭力标准 螺栓 强度 屈服 强度 螺栓公称直径 MM 6 8 10 12 14 16 18 20 拧紧力矩 NM 4.6 级 240 4-5 10-12 20-25 36-45 55-70 90-110 120-150 170-210 5.6 300 5-7 12-15 25-32 45-55 70-90 110-140 150-190 210-270 6.8 480 7-9 17-23 33-45 58-78 93-124 145-193 199-264 282-376 8.8 640 9-12 22-30 45-59 78-104 124-165 193-257 264-354 376-502 10.9 900 13-16 30-36 65-78 110-130 180-201 280-330 380-450 540-650 12.9 1080
热门知识
装配工艺,螺栓扭力怎么订精华知识
装配工艺,螺栓扭力怎么订-
话题: 地产家居superwu007
-
话题: 工程造价hellobishop
最新知识
装配工艺,螺栓扭力怎么订
专题概述
装配工艺,螺栓扭力怎么订知识来自于造价通云知平台上百万用户的经验与心得交流。 注册登录 造价通即可以了解到相关装配工艺,螺栓扭力怎么订最新的精华知识、热门知识、相关问答、行业资讯及精品资料下载。同时,造价通还为您提供材价查询、测算、询价、云造价等建设行业领域优质服务。手机版访问:装配工艺,螺栓扭力怎么订
相关话题
资料下载
相关资讯
装配工艺,螺栓扭力怎么订相关专题
- 装配工艺,螺栓扭力怎么订
- 装配式U型轻钢天棚龙骨
- 装配式建筑每平米造价多少
- 装配式墙体的概念是什么
- 装配双头螺杆的方法
- 装配整体式钢筋混凝土楼板
- 组装配电箱如何套定额
- 机械装配工艺卡片的制定
- 机械装配工艺流程编制方法
- 机械装配工是做什么工作
- 云南省城镇照明工程安全生产规程(修订征求意见稿)
- 应用亚温淬火工艺解决45钢槽型螺母淬裂问题的探索
- 中国石化北京设计院标准工艺装置管道垫片选用规定
- 中国成达工程公司签订华塑100万t/aPVC项目
- 以BIM为基础的装配式建筑全生命周期管理问题
- 渗透型建筑物硅橡胶防水涂料的制备工艺及其制品
- 中国现代化钢筋加工工艺与传统钢筋加工工艺相比优势
- 椭圆截面螺旋等通道挤压制备超细晶材料的新工艺
- 基于CMOS工艺的二维风速传感器的设计和测试
- 岳城水库大副坝防渗墙塑性混凝土施工工艺及质量控制
- 云南省优质工程奖评选办法(2009年3月修订稿)
- 张峰水库2号倒虹预应力钢筒混凝土管道安装施工工艺
- 无机材料工艺学课程改革探索
- 在这里卡住 防止螺栓连接松弛的成对的楔形锁紧盘
- 整体式抛填侧向爆破施工工艺在爆破挤淤施工中的应用
- 云计算模型在船体复杂结构件装配和三维建模中的应用
- 中国机床行业第一项原创检测国际标准制订
- 装配式U型轻钢天棚龙骨
- 装配式钢结构住宅的优点
- 装配式建筑的发展
- 装配式建筑的特点
- 装配式建筑的特点是什么
- 装配式建筑概念股有哪些
- 装配式建筑工程有何优势
- 装配式建筑每平米造价多少
- 装配式建筑有哪些缺点
- 装配式墙体的概念是什么
- 装配双头螺杆的方法
- 装配图标题栏不知道标准
- 装配图绘制步骤
- 装配整体式钢筋混凝土楼板
- 装偏心螺丝的放法和技巧
- 装全屋净水大概需要多少钱
- 装软水机水管怎么安装
- 装软水机有必要
- 装三之四吨的水罐多少钱
- 装纱窗的好处是什么
- 装上避雷器后485信号丢失
- 装设接地线的顺序是什么
- 装设接地线的作用是什么
- 装设临时接地线的步骤
- 装设临时接地线的顺序是
- 装饰erp哪个好推荐
- 装饰ERP哪家的好
- 装饰erp系统哪家好用
- 装饰pvc线条怎样钉在墙上的
- 装饰安装相关问题