


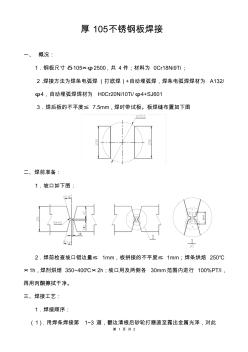
第 1 页 共 2 厚 105不锈钢板焊接 一、 概况: 1.钢板尺寸 δ105×φ2500,共 4件;材料为 0Cr18Ni9Ti; 2.焊接方法为焊条电弧焊(打底焊)+自动埋弧焊,焊条电弧焊焊材为 A132/ φ4,自动埋弧焊焊材为 H0Cr20Ni10Ti/φ4+SJ601 3.焊后板的不平度≤ 7.5mm,焊时带试板。板焊缝布置如下图 二、焊前准备: 1.坡口如下图: 2.焊前检查坡口错边量≤ 1mm,板拼接的不平度≤ 1mm;焊条烘焙 250℃ ×1h,焊剂烘焙 350~400℃×2h;坡口用及两侧各 30mm范围内进行 100%PT/I, 再用丙酮擦拭干净。 三、焊接工艺: 1.焊接顺序: (1).用焊条焊接第 1~3 道,翻边清根后砂轮打磨直至露出金属光泽,对此 第 2 页 共 2 坡口进行 100%PT/I,合格后再用焊条焊接第 4~8道; (2).翻边后用自动埋弧焊
热门知识
不锈钢板焊接变形精华知识
不锈钢板焊接变形-
话题: 地产家居shishuangaa
-
话题: 装修工程yhp371523749
最新知识
不锈钢板焊接变形-
话题: 工程造价zhanglin123
不锈钢板焊接变形相关专题
- 不锈钢防盗栏安装施工工艺
- 不锈钢岗亭的CAD施工图
- 不锈钢管施工
- 不锈钢护窗栏杆施工工艺
- 不锈钢栏杆的施工
- 不锈钢燃气管道施工方案
- 不锈钢门锁优点在哪里
- 不锈钢嵌条施工技术方案
- 不锈钢施工时应注意什么
- 不锈钢在伸缩缝上如何施工
- 圆CFRP-钢管混凝土偏压构件荷载-变形关系分析
- 中国焊接学会堆焊及表面工程专委会
- 起重机主梁工字钢磨损及焊接变形的检验案列分析
- 圆CFRP-钢管混凝土轴压短柱荷载-变形关系分析
- 引子渡水电站溢洪道弧形工作闸门焊接变形与处理
- 在水利水电工程中如何解决UTM投影变形问题
- 异种钢焊接接头退火工艺
- 圆钢管混凝土T型焊接节点应力强度因子计算方法
- 圆钢管KK型搭接节点内隐藏焊缝焊接与否有限元分析
- 圆钢管混凝土K型焊接管板节点试验和有限元分析
- 有限元法在复杂水工结构变形分析及配筋计算中的应用
- 中国工程建设焊接协会全国优秀焊接工程
- 制作质量对塔式起重机结构件焊接节点疲劳性能的影响
- 工程措施对控制大跨度海底隧道结构变形施工效果
- 关于900t铁路架桥机钢结构焊接工艺采用标准
- 改善超高压电缆金属铝护套氩弧焊焊接质量方法
- 工程机械行业焊接与切割应用现状及关键技术发展趋势