


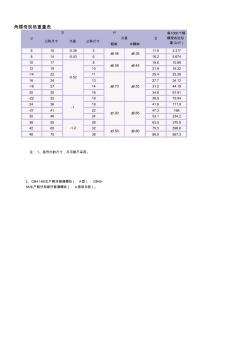
角螺母规格重量表 粗制 半精制 6 10 -0.36 5 11.5 2.317 8 14 -0.43 6 16.2 5.674 10 17 8 19.6 10.99 12 19 10 21.9 16.32 -14 22 11 25.4 25.28 16 24 13 27.7 34.12 -18 27 14 31.2 44.19 20 30 16 34.6 61.91 -22 32 18 36.9 75.94 24 36 19 41.6 111.9 -27 41 22 47.3 168 30 46 24 53.1 234.2 36 55 28 63.5 370.9 42 65 32 75.5 598.6 48 75 38 86.5 957.3 注: 1、括号内的尺寸,尽可能不采用。 2、GB41-66生产粗牙普通螺纹( A型); GB45- 66生产粗牙和细牙普通螺纹( A型和 B型)。

常用的焊条 普通焊条主要由如下几种: (1)对低碳钢结构件,一般选用钛钙型的 E4303 (J422)或 E5023 (J502)焊条; (2)对要求塑性、韧性及抗裂性较高的重要结构件,选用低氢型 E4315 (J427)或 E5015 (J507)焊条。当使用 交流焊机 焊接时,可选用交直流两用低氢型 E4316 (J426)或 E5016 (J506)焊条。 (3)对要求焊缝表面美观、光滑的薄板构件,最好选用钛型 E4313 ( J421)焊条。 (4)对无法很好地消除油锈等脏物和要求溶深较大的焊接构件,最好选用氧化铁型 E4320 (J424)焊条。 (5)对在大量立焊缝的焊接构件,在条件允许时,可选用专门立向下焊的电焊条,如 E4300(J420)焊条。 4、以上是根据用途来区分的普通常用焊条,如根据焊条直径分,则焊条直径取决于焊件厚度来决定,焊条根据其 焊芯的大小,通常分为 2、
热门知识
常用的垫圈-
话题: 工程造价zzbmingrui
精华知识
常用的垫圈-
话题: 项目管理xmxinjiao902
-
话题: 工程造价xyzyangxin
-
话题: 给排水huahua1983
最新知识
常用的垫圈-
话题: 园林景观user_wb2009
常用的垫圈相关专题
- 连接常用什么螺纹
- 中常用的防火材料有哪些
- 注浆法的常用的注浆方法
- 砖瓦工常用的工具有哪些
- 自攻螺丝有哪些常用头型
- 钻孔桩常用成孔方法有哪些
- 最常用的耐磨材料有哪些
- 最常用的三种温度计是什么
- 最常用消防管件品牌
- 造价师常用软件
- 基于压电堆驱动器的喷嘴挡板式气体控制阀
- 磷铵技术改造五大磷肥工程的建议
- 以大豆油多元醇制备的硬质聚氨酯泡沫塑料的性能
- 逆变TIG焊机接触引弧电路的设计(引弧电路)
- 应用模糊数学理论对公路工程建设项目方案的综合评价
- 可替代现有隔热保温材料的新型材料
- 以贯穿项目为核心载体的建筑工程技术专业素材库建设
- 多逆变器太阳能光伏并网发电系统的组群控制方法
- 影响萘高效减水剂与普通硅酸盐水泥适应性的关键因素
- 在全县非煤矿山和危化企业安全生产工作会议上的讲话
- 中国工程造价咨询业的发展趋势
- 支持并行工程和智能CAPP的制造资源建模技术
- 中共重庆市委重庆市人民政府关于建设平安重庆的决定
- 智能建筑工程报警与电视监控系统前端设备的安装施工
- 在“建筑节能与居住舒适”专题技术交流会议上的讲话
- 以MSP430FW427为核心的远程数字水表设计
- 园林绿化养护精细化管理对河源市园林景观的影响分析