


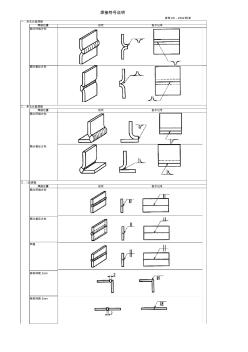
参考JIS-Z3021标准 一,双法兰型焊接 焊接位置 形状 表示记号 箭头所指方向 箭头相反方向 二,单法兰型焊接 焊接位置 形状 表示记号 箭头所指方向 箭头相反方向 三, I型焊接 焊接位置 形状 表示记号 箭头所指方向 箭头相反方向 两面 板材间距 2mm 板材间距 2mm 焊接符号说明 闪光焊接 摩擦压接 四,V型焊接 焊接位置 形状 表示记号 箭头所指方向 箭头相反方向 板厚19mm 坡口深度 16mm 坡口开口角度 60° 板材间距 2mm 完全熔透焊接 板厚12mm 坡口开口角度 45° 使用垫板 板材间距 4.8mm 焊后表面突出部分 要机加处理平整 部分熔透焊接 板厚12mm 坡口深度 5mm 坡口开口角度 60° 板材间距为0 五,X型焊接 焊接位置 形状 表示记号 两面 该部位机加磨平处理 闪光焊接闪光焊接 闪光焊接 闪光焊接 摩擦压接 坡口深度 箭头方向 16

QB·04·100—1999 1/9 安汽公司企业标准 QB ·04·100—1999 焊缝符号表示方法 代替 1. 主题内容与适用范围 本标准规定了焊缝符号符号表示方法及焊接方法的代号。 本标准适用于本公司范围内的产品图样上常用焊缝的标注和绘制。 2. 引用标准 下列标准所包含的条文,通过在本标准中引用而构成为本标准的条文。本标准出版时, 所示版本均为有效。 所有标准都会被修订, 使用本标准的各方应探讨、 使用下列标准最新版 本的可能性。 GB324—88 焊缝符号表示法 GB5185—85 金属焊接及钎焊方法在图样上的表示代号 GB12212—90 技术制图 焊缝符号的尺寸、比例及简化表示法 GB5117—85 碳钢焊条 GB1300—77 焊接用钢丝 GB3131—82 锡铅焊料 GB/T3375—94 焊接术语 3. 术语 见 GB/T3375—94《焊接术语》中的规定。 4.
热门知识
断续焊接标注精华知识
断续焊接标注-
话题: 路桥市政redbean819
-
话题: 工程造价applejiayou
最新知识
断续焊接标注-
话题: 工程造价fengluyao86
断续焊接标注相关专题
- 无醛乙醇和无水乙醇的区别
- 卡美尔净水机怎么按装
- 卡旺卡的净水系统是谁做的
- 开槽水曲柳饰面板怎么做
- 开船时为什么旁边喷水
- 卡特挖机大油门水温高
- 开饭店泔水怎么处理的
- 开放漆属于清水清
- 开个防水卷材厂生意好
- 开净水厂要注意什么
- 中国焊接学会堆焊及表面工程专委会
- 起重机主梁工字钢磨损及焊接变形的检验案列分析
- 引子渡水电站溢洪道弧形工作闸门焊接变形与处理
- 圆钢管混凝土T型焊接节点应力强度因子计算方法
- 圆钢管KK型搭接节点内隐藏焊缝焊接与否有限元分析
- 圆钢管混凝土K型焊接管板节点试验和有限元分析
- 中国工程建设焊接协会全国优秀焊接工程
- 制作质量对塔式起重机结构件焊接节点疲劳性能的影响
- 改善超高压电缆金属铝护套氩弧焊焊接质量方法
- 工程机械行业焊接与切割应用现状及关键技术发展趋势
- 机械设计图纸标注知识工程制图标注标注方法、方式要点
- 国内外焊接内螺纹铜管与无缝内螺纹铜管技术发展状况
- 埋弧焊焊接工艺及操作方法
- 关于白车身装焊夹具设计及点焊机器人焊接仿真分析
- 基于BP神经网络5A06铝合金电子束焊接熔深预测
- 含表面缺陷双相不锈钢管道非匹配焊接接头安全评定
- 抗震焊接接头在模拟地震循环载荷作用下累积损伤