


针对钢结构焊接变形的产生原因,提出了在H型钢焊接制作过程中采取预留收缩量、反变形施焊、制定合理的焊接工艺、预制上拱度等措施以控制变形,同时对挠曲变形、拱变形、角变形的矫正方法作了初步的探讨。
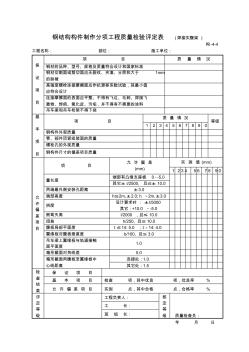
钢结构构件制作分项工程质量检验评定表 (焊接实腹梁 ) 构 -4-4 工程名称: 部位: 施工单位: 保 证 项 目 项 目 质 量 情 况 钢材的品种、型号、规格及质量符合设计和国家标准 钢材切割面或剪切面应无裂纹、夹渣、分层和大于 1mm 的缺棱 高强度螺栓连接摩擦面应作抗滑移系数试验,其最小值 应符合设计 连接摩擦面的表面应平整、不得有飞边、毛刺、焊接飞 溅物、焊疤、氧化皮、污垢,并不得有不需要的涂料 吊车梁和吊车桁架不得下挠 基 本 项 目 项 目 质 量 情 况 等级 1 2 3 4 5 6 7 8 9 0 钢构件外观质量 零、部件顶紧组装面的质量 螺栓孔的外观质量 钢构件尺寸的偏差项目质量 允 许 偏 差 项 目 项 目 允 许 偏 差 (mm) 实 测 值 (mm) 1 2 3 4 5 6 7 8 9 0 量长度 端部有凸缘支座板 0~-5.0 其它± l/25
热门知识
钢结构大梁焊接过多-
话题: 结构设计yishuihanhan
-
话题: 结构设计yaya_diary
-
话题: 结构设计fangqiang888
精华知识
钢结构大梁焊接过多-
话题: 工程造价gushanyong
最新知识
钢结构大梁焊接过多钢结构大梁焊接过多相关专题
- 框架-核心筒结构钢筋含量
- 框架核心筒结构钢筋含量
- 框架结构构造柱钢筋的做法
- 框架钢结构图纸怎么看
- 框架结构的柱钢筋有弯钩吗
- 框架结构钢筋各占多少比例
- 框架结构库房钢筋含量
- 框剪结构钢筋含量问题
- 昆明钢结构公司
- 辽宁省钢结构损耗问题
- 园林绿化技术资料钢结构油漆分项工程质量检验评定表
- 展厅A1屋面钢结构工料机表【XX会展综合体项目】
- 中国焊接学会堆焊及表面工程专委会
- 起重机主梁工字钢磨损及焊接变形的检验案列分析
- 中博会展中心C1区钢结构屋面大型主桁架的施工技术
- 中国钢结构承包市场调查及未来五年投资前景评估报告
- 引子渡水电站溢洪道弧形工作闸门焊接变形与处理
- 在建筑钢结构工程中美国标准设计的高强构件替代
- 异种钢焊接接头退火工艺
- 圆钢管混凝土T型焊接节点应力强度因子计算方法
- 圆钢管KK型搭接节点内隐藏焊缝焊接与否有限元分析
- 圆钢管混凝土K型焊接管板节点试验和有限元分析
- 优秀钢结构厂房施工组织设计方案(技术标)
- 中国钢结构协会钢管分会七届三次会员大会
- 中国工程建设焊接协会全国优秀焊接工程
- 制作质量对塔式起重机结构件焊接节点疲劳性能的影响
- 中国一冶完成印度ESSAR高炉工程所有钢结构制作