


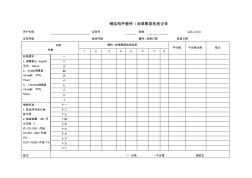
钢结构件镀锌 /涂漆厚度检测记录 用户名称 合同号 规格 JL8.2.4-04 合同件数 检测件数 镀锌 / 涂漆日期 检测日期 点数 件数 镀锌 /涂漆厚度检测结果 平均值 不合格点数 结论 1 2 3 4 5 6 7 8 标准要求: 一 1、钢厚度≥ 6mm时, 平均: 85um; 2、 3mm≤钢厚度 <6mm时,平均: 70um; 3、 1.5mm≤钢厚度 <3mm时,平均: 55um; 二 三 四 五 六 七 八 九 十 抽样标准: 十一 1.按合同号进行抽 检记录 ; 2.抽检数量 :100 件 以内检 3 件;101-500 件检 3%;501-1000 件抽 2% 1001-10000 件抽 1% 十二 十三 十四 十五 十六 十七 十八 十九 二十 结论 □ 合格 □不合格 检验员 :

1 钢结构防腐漆 ,防锈漆喷涂前的表面处理。 最理想的喷涂表面为:平整,清洁,无油污,无锈蚀,有一定 的粗糙度。 钢结构等有防腐防锈需求的金属结构,表面往往带有氧化皮、 铁锈制模残留的型砂、 焊渣、尘土以及油和其他污物。 要使防腐漆(防 锈漆)能牢固地附着在工件的表面上, 在涂装前就必须对工件表面进 行清理,否则,不仅影响防腐漆与底材的结合力和抗腐蚀性能,而且 还会使基体金属在即使有防腐漆防护下也能继续腐蚀,使涂层剥落, 影响工件的机械性能和使用寿命。 因此工件涂防腐漆前的表面处理是 获得质量优良的防护层,延长产品使用寿命的重要保证和措施。 为提供良好的工件表面,涂漆前对工件表面的处理有以下几点: 1.无油污及水分 2.无锈迹及氧化物 3.无粘附性杂质 4.无酸碱等残留物 5.工件表面有一定的粗糙度 常用的表面处理方法有: 1.手工处理 2 如刮刀、钢丝刷或砂轮等。用手工可以除去工件表
热门知识
钢结构涂漆标准-
话题: 工程造价wangjun1990
精华知识
钢结构涂漆标准-
话题: 工程造价lsjun282706
-
话题: 项目管理miaoruilie
最新知识
钢结构涂漆标准相关问答
钢结构涂漆标准-
话题: 工程造价niki830210

钢结构涂漆标准相关专题
- 框架-核心筒结构钢筋含量
- 框架核心筒结构钢筋含量
- 框架结构构造柱钢筋的做法
- 框架钢结构图纸怎么看
- 框架结构的柱钢筋有弯钩吗
- 框架结构钢筋各占多少比例
- 框架结构库房钢筋含量
- 框剪结构钢筋含量问题
- 昆明钢结构公司
- 辽宁省钢结构损耗问题
- 振冲碎石桩地基加固技术在椒江标准海塘工程中的应用
- 引入PPP模式的高标准农田建设及财政支持体系创新
- 园林绿化技术资料钢结构油漆分项工程质量检验评定表
- 中国石化北京设计院标准工艺装置管道垫片选用规定
- 中华人民共和国国家标准建设工程工程量清单计价规范
- 展厅A1屋面钢结构工料机表【XX会展综合体项目】
- 有关建设工程施工安全涉及常用法律法规标准规范清单
- 中博会展中心C1区钢结构屋面大型主桁架的施工技术
- 中国钢结构承包市场调查及未来五年投资前景评估报告
- 在建筑钢结构工程中美国标准设计的高强构件替代
- 招标代理服务收费标准计价格[2002]1980号
- 增强水泥(GRC)聚苯复合板外墙保温施工工艺标准
- 政府投资项目工程建设其他费取费标准表(工程造价)
- 再论桥涵施工技术规范中混凝土抗压强度验收标准
- 中国林业工程建设协会工程标准化专业委员会委员名单
- 中国城市轨道交通协会标准化技术委
- 中华人民共和标准材料采购招标文件
- 钢结构涂油漆问题
- 钢结构涂装油漆的种类
- 钢结构托架梁如何验算
- 钢结构柁的计算中方法
- 钢结构外墙封闭问题
- 钢结构网架和桁架区别
- 钢结构网架结构竣工资料
- 钢结构网架设计如何收费
- 钢结构网架投影面积怎么算
- 钢结构网架问题
- 钢结构网架橡胶支座排行
- 钢结构网架怎么套子目
- 钢结构为什么不防火
- 钢结构为什么要满焊
- 钢结构维修费怎么预算
- 钢结构稳定系数表怎么查
- 钢结构屋顶防雷做法
- 钢结构屋顶加层怎么施工
- 钢结构屋顶一般用什么材料
- 钢结构屋脊收边怎么算
- 钢结构屋架、高强螺栓
- 钢结构屋架跨度指什么意思
- 钢结构屋架探伤
- 钢结构屋面板如何套定额
- 钢结构屋面材料做法
- 钢结构屋面檩条长度计算
- 钢结构屋面瓦螺钉间距
- 钢结构屋子檐高怎么确定
- 钢结构系杆的具体定义
- 钢结构系杆重量算法