


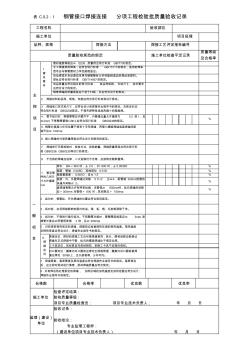
表 C.0.2-1 钢管接口焊接连接 分项工程检验批质量验收记录 工程名称 验收部位 施工单位 项目经理 品种、规格 焊接方法 焊接工艺评定报告编号 质量验收规范的规定 施工单位检查平定记录 质量等级 及合格率 主 控 项 目 1. 管 及 管 件 管材强度等级应≥ Q235,质量符合现行标准 GB/T700规定。 手工焊接用的焊条,应符合现行标准 GB/T5117的规定,选用的焊条 型号应与钢管管材力学性能相适应。 自动焊或半自动焊应采用与钢管管材力学性能相适应的焊丝和焊剂。 焊丝应符合现行标准 GB/T14957的规定。 成品质量应符合相关的现行标准, 其品种规格、外姓尺寸、技术要求 应符合设计的规定。 钢管焊缝的质量等级应不低于Ⅱ级,并应符合设计的规定。 2.焊接材料的品种、规格、性能应符合现行标准和设计规定。 3.焊缝坡口形式和尺寸,应符合设计和焊接作业指导书的规定。无规定时应
电磁阀焊接连接与法兰连接 电磁阀焊接连接: 如果采用不同的钎焊材料, 其钎焊连接的强度并不见得很好, 强度大小取决于管道外壳 与电磁阀套管之间正常的、 大范围的清洁维护工作。 银钎焊的电磁阀套管的内部直径的机械 公差和表面光滑度要求非常精确,以确保有足够的附着力。 注意:在清理和清除过程中, 应该细心的观察清洗介质的残留物。 在已经弄脏或不正确 清洗的表面上进行钎焊, 焊接效果就很难令人满意, 因为银钎焊合金并不会流过或粘接在氧 化物上,而油污的表面及暴露的、容易氧化和导致空隙和杂物排斥焊剂。 电磁阀清理 硬渣、污物或任何外部物质在管道内积累都可能妨碍电磁阀的工作效率并严重损坏电磁阀 的关键部件。 必须用空气或蒸气对管道内部进行彻底清洗。 当对管道进行攻丝时, 要测定管 道螺纹的尺寸和长度, 避免将管道塞满阀座和阀瓣。 彻底清洗螺纹末端, 清除任何有害的钢 或铁沉淀物。 如果要时焊接更牢固
热门知识
焊接连接的优缺点-
话题: 工程造价zhanggong198

精华知识
焊接连接的优缺点-
话题: 计价依据michael_cm
-
话题: 项目管理xlmeng8383
最新知识
焊接连接的优缺点-
话题: 工程造价lijun72462
焊接连接的优缺点相关专题
- 铸铁阀门有裂缝怎么焊接
- 建筑施工中钢筋焊接长度
- 焊接法兰阀门需要法兰片不
- 焊接钢管内防腐怎么施工
- 焊接施工单价如何确定
- 焊接式阀门如何试压
- 工地大门是怎么焊接的
- 现执行的国家焊接施工标准
- 干挂石材挂件能否焊接
- 高层建筑均压环焊接
- 基于压电堆驱动器的喷嘴挡板式气体控制阀
- 磷铵技术改造五大磷肥工程的建议
- 以大豆油多元醇制备的硬质聚氨酯泡沫塑料的性能
- 逆变TIG焊机接触引弧电路的设计(引弧电路)
- 应用模糊数学理论对公路工程建设项目方案的综合评价
- 可替代现有隔热保温材料的新型材料
- 以贯穿项目为核心载体的建筑工程技术专业素材库建设
- 多逆变器太阳能光伏并网发电系统的组群控制方法
- 影响萘高效减水剂与普通硅酸盐水泥适应性的关键因素
- 在全县非煤矿山和危化企业安全生产工作会议上的讲话
- 中国工程造价咨询业的发展趋势
- 支持并行工程和智能CAPP的制造资源建模技术
- 中共重庆市委重庆市人民政府关于建设平安重庆的决定
- 智能建筑工程报警与电视监控系统前端设备的安装施工
- 在“建筑节能与居住舒适”专题技术交流会议上的讲话
- 以MSP430FW427为核心的远程数字水表设计
- 园林绿化养护精细化管理对河源市园林景观的影响分析