


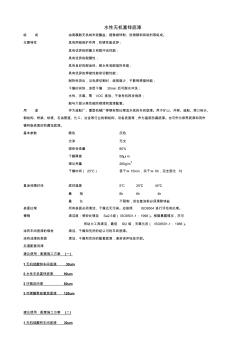
水性无机富锌底漆 组 成 由高模数无机纳米硅酸盐、超微细锌粉、防锈颜料和助剂等组成。 主要特性 具有阴极保护作用,防锈性能优异; 具有优异的附着力和耐冲击性能; 具有优异的耐磨性; 具有良好的耐油性、耐水性和耐溶剂性能; 具有优异的焊接性能和切割性能; 耐热性突出,当电焊切割时,烧损面少,不影响焊接性能; 干燥时间快,涂层干燥 30min 后可耐水冲洗; 水性、无毒、零 VOC 排放、不含有机挥发物质; 能与大部分高性能防锈漆和面漆配套。 用 途 作为造船厂、重型机械厂等钢材预处理流水线的车间底漆。用于矿山、井架、造船、港口码头、 钢结构、桥梁、铁塔、石油管道、化工、冶金等行业的钢结构、设备表面等,作为基层防腐底漆。也可作为保养底漆和用作 镀锌板表面的防腐蚀底漆。 基本参数 颜色 灰色 光泽 无光 固体份含量 80% 干膜厚度 50μm 理论用量 260g/m 2 干燥时间( 25℃)

水性无机富锌底漆施工指导书 一、涂装前表面处理 1、除油 1.1工件表面喷砂或抛丸前必须彻底清除油污。 1.2推荐使用中等碱性的水性清洁剂,除去油污后再用清水洗净,不要使用有机溶剂。 1.3涂装前,必须严格防止在起吊、运输、检验等各个工序环节中工件重新沾污油脂。 2、打磨 2.1喷砂或抛丸前,要用砂轮打磨以除去工件表面的焊瘤、 飞溅、以及火工矫正部位的硬化层。 2.2所有气割、剪切或机械加工后的自由边锐角均应打磨到 R2。 3、喷砂或抛丸 3.1 构件涂装作业前,钢材表面必须用喷砂或抛丸除锈,其清洁度必须达到 GB8923-88Sa2? 级,表面粗糙度应控制在 40-70微米范围内。 3.2 喷砂用的压缩空气必须装有性能良好的油水分离器,压缩空气气压不得低于 0.5Mpa。 3.3 喷砂或抛丸用的磨料推荐使用含 75%钢丸与 25%棱角钢砂的混合料,磨料粒径选用 0.8-1.7mm,亦可加
热门知识
水性无机富锌底漆-
话题: 室内设计weiziguaNG32
-
话题: 装修工程lyp0000000
精华知识
水性无机富锌底漆最新知识
水性无机富锌底漆-
话题: 室内设计chengwen19
水性无机富锌底漆相关专题
- 环保水性涂料价格一般多高
- 问一下水性流平剂的价格
- 高吸水性材料有哪些
- 水性弹性粘合剂套什么定额
- 水性科天多少钱一桶
- 水性科天涂料大概多少钱
- 水性黑板漆多少钱一平方
- 水性氟碳漆多少钱一平方
- 水性金箔漆可以刷钢管么
- 水性漆的价格一般是多少
- 产品说明书水性无机富锌底漆
- 水性无机富锌底漆及几种富锌底漆比较
- 水性无机富锌底漆涂装施工工艺及验收技术要求
- 水性无机富锌底漆涂装工艺以及验收
- 水性无机富锌底漆在原油储罐中的应用
- 基于压电堆驱动器的喷嘴挡板式气体控制阀
- 电气工程及其自动化特色专业建设探索
- 分形DGS单元结构设计及其在微带电路中的应用
- 磷铵技术改造五大磷肥工程的建议
- 以大豆油多元醇制备的硬质聚氨酯泡沫塑料的性能
- 逆变TIG焊机接触引弧电路的设计(引弧电路)
- 预制砌块(砖、石)挡土墙工程砌体施工安全技术交底
- 应用模糊数学理论对公路工程建设项目方案的综合评价
- 引嫩工程扩建区土壤水盐动态与防治土壤盐碱措施
- 中华华丹雨、污水管道沟槽开挖专项施工方案教学教材
- 中国工程图学学会成立工程与制造系统集成化分会
- 中国吹制玻璃行业市场前景分析预测年度报告(目录)