
- 首页 >
- > 管板与换热管焊缝编号
更新时间:2026.11.08


焊 缝 返 修 工 艺 规 范 文件编号: 版本号 A 修订次 0 分发号 持有人 受控状态 批准: 编写:质量管理控制中心 1 范围 本规范规定了焊缝的外表及内部质量在不符合标准要求时,对焊 缝进行局部或整体返修的焊接前准备、人员、工艺要求、工艺过程和 检验。本标准适用于一般碳钢和低合金高强度结构钢材质的焊缝返 修。 3 焊接前准备 3.1 焊缝返修条件 3.1.1 无论是何种形式接头的焊缝, 其外表质量不符合特种设备焊接 要求时,则必须对该焊缝进行返修。 3.1.2 无论是何种位置、 何种焊接方法焊接的拼板对接焊缝, 当焊缝 经无损探伤后,其焊缝内部或表面存在超过该产品无损检查要求的焊 接缺陷时,则必须对该对接焊缝进行返修。 3.2 焊接方法 3.2.1 对焊缝的返修,可采用手工电弧焊或 CO2气体保护焊焊接。 3.2.2 当采用特殊
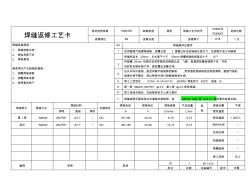
焊缝返修工艺卡 母材材质规格 16MnDR 缺陷类型 圆形 焊接工艺评定号 PQR076 PQR067 返修次数 返修部位 B3 返修长度 返修焊工 H18 1 次 焊缝返修原因: 1、 焊接速度过快; 2、 焊条角度不对 3、 焊条潮湿 避免再次产生缺陷的措施: 1、 调整焊接速度 2、 调整焊条角度 3、 按照要求烘干 序号 焊接程序及要求 1 采用碳弧气刨清除缺陷,刨槽长度 L 根据已标定的缺陷长度尺寸,在刨除中至少向缺陷 两端各延长 20mm,总长度不小于 50mm.刨槽两端的斜度应小于 15° 2 将刨槽 20mm 范围内及其两侧的范围氧化皮、飞溅、粘渣等附着物清理干净,并用 风砂轮及钢丝刷干净,直至露出金属光泽。 3. 应从外向内部刨,直至肉眼不能观察到缺陷 ,用渗透检测缺陷是否彻底清除,碳弧气刨的 熔渣补焊平整后,再从筒身外进行刨除缺陷和补焊。 4. 焊工上岗项目:
热门知识
管板与换热管焊缝编号-
话题: 建筑设计heyuexiong
-
话题: 工程造价julin7511213
精华知识
管板与换热管焊缝编号最新知识
管板与换热管焊缝编号-
话题: 装修工程robust2046
-
话题: 工程造价zhang888886
专题概述
管板与换热管焊缝编号知识来自于造价通云知平台上百万用户的经验与心得交流。 注册登录 造价通即可以了解到相关管板与换热管焊缝编号最新的精华知识、热门知识、相关问答、行业资讯及精品资料下载。同时,造价通还为您提供材价查询、测算、询价、云造价等建设行业领域优质服务。手机版访问:管板与换热管焊缝编号
相关话题
资料下载
相关资讯
管板与换热管焊缝编号相关专题
- 楼顶天台给水管
- 铸铁给水管件安装
- 铸铁给水管尺寸有哪些
- 自来水管排水渠概算问题
- 走楼板批灰层的给、排水管
- 怎么区分给排水立管支管
- 怎么数给水管的管件和附件
- 怎样看懂给水管道系统图
- 怎样修补PVC给水管接头漏水
- 涨管给水管问题
- 基于压电堆驱动器的喷嘴挡板式气体控制阀
- 引嫩工程扩建区土壤水盐动态与防治土壤盐碱措施
- 中华华丹雨、污水管道沟槽开挖专项施工方案教学教材
- 中国工程图学学会成立工程与制造系统集成化分会
- 云计算技术在城市轨道交通运营指挥管理系统中的应用
- 影响萘高效减水剂与普通硅酸盐水泥适应性的关键因素
- 智能建筑工程报警与电视监控系统前端设备的安装施工
- 圆管涵工程数量表(20201022195115)
- 园林绿化养护精细化管理对河源市园林景观的影响分析
- 应对水源突发污染的城市供水应急处理技术与应用
- 宜兴沈北路二号桥大直径钻孔灌注桩的施工与质量控制
- 云南省昆明市建设局建筑工程深基坑施工安全管理规定
- 原来这就是辨别冷热水管正确方法商家终于肯说实话了
- 招远电视台制作播出系统数字化改造工程的设计与实践
- 正压送风对降低污水厂设备腐蚀的作用与实践(论文)
- 云南郝家河砂岩型铜矿床地质特征与接替资源勘查成果
- 中国施工企业管理协会科学技术奖技术创新成果申报书