


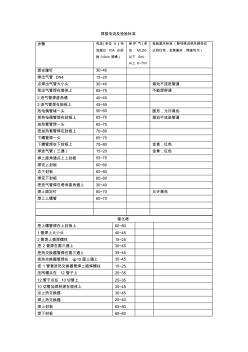
焊接电流及检验标准 催化塔 把上螺管焊在上封板上 60~80 1管焊上大小头 40~45 2管焊上插焊螺柱 15~25 把 2 管焊在圆三通上 30~45 把热交换器管焊在圆三通上 35~45 把热交换器管焊在 φ10圆三通上 35~45 把 1 管套进热交换器管焊上插焊螺柱 15~25 压网帽点在 12 管子上 25~35 12管子点在 10切管上 25~35 10切管加焊料焊在塔体上 30~45 点上热交换器 30~45 焊上热交换器 20~40 焊上封板 60~80 焊下封板 60~80 步骤 电流(单位 A)(电 流超过 70A 必须 换 0.9cm 喷嘴) 保 护 气 (单 位 ML)50 以下 5ml, 以上 6~7ml 检验基本标准(除特殊说明外颜色应 达到红色,金黄最好,焊缝均匀) 焊支撑钉 30~40 焊出气管 DN4 15~20 点焊出

当3000A的焊接电流流过焊枪时,一种简单而便宜的显示电路可给出信号。焊接电流一旦起动,将在28#铜线绕成的1000匝线圈内(见图)感应出电压和电流。单个晶体(三极)管放大器把感应电流放大,并激励与晶体管集电极相连的发光二极管(LED)。由发光二极管发出的闪光,可对焊接电流给出简单而直接的显示。如利用电流探测器,还将需要示波器以指示焊枪的接通或断开,操作人员在示波器和焊枪之间势必分散注意力。因此,采用该电池供电
热门知识
钢筋焊接电流大小要-
话题: 工程造价anqing9922
-
话题: 电气工程yinyingjie
精华知识
钢筋焊接电流大小要-
话题: 电气工程penglaizhang
-
话题: 电气工程kevin7626238
最新知识
钢筋焊接电流大小要-
话题: 工程造价hukun666888
-
话题: 工程造价85deliuyun
钢筋焊接电流大小要相关专题
- 看图看钢筋图
- 抗拔桩钢筋为什么要通长
- 抗拔桩钢筋最低含量是多少
- 抗水板中钢筋的计算
- 抗震钢筋当做普通钢筋送检
- 抗震钢筋有标准
- 抗震钢筋问题
- 空心屋面板钢筋大小及根数
- 空心板的钢筋是什么型号的
- 空心楼板盖怎么算钢筋
- 中国焊接学会堆焊及表面工程专委会
- 在砌块配筋砌体中使用的新型钢筋直螺纹连接套筒
- 中国现代化钢筋加工工艺与传统钢筋加工工艺相比优势
- 圆形截面预应力钢筋混凝土悬臂式支护桩的分析与应用
- 起重机主梁工字钢磨损及焊接变形的检验案列分析
- 在十二届市政协常委会第十五次会议上的讲话(摘要)
- 中、小跨径钢筋混凝土拱桥现浇支架(拱架)设计指南
- 圆形截面钢筋混凝土受弯构件正截面承载力的简化计算
- 应用TAT和SATWE对钢筋混凝土框剪结构
- 宜万铁路鲁竹坝2号隧道的主要工程问题及其处理措施
- 引子渡水电站溢洪道弧形工作闸门焊接变形与处理
- 应用型人才培养为导向的高等钢筋混凝土结构课程改革
- 圆形钢筋混凝土截面大偏压构件正截面承载力的简算法
- 异种钢焊接接头退火工艺
- 以工程实践为导向的钢筋混凝土结构课程教学方法
- 以位移为基础的钢筋混凝土桥梁墩柱抗震设计方法
- 柘溪水电站引水隧洞钢筋混凝土衬砌仿真模型试验
- 钢筋焊接都有哪些要
- 钢筋焊接计算公式懂的来
- 钢筋焊接接头问题
- 钢筋焊接接头怎么计算
- 钢筋焊接可以对焊
- 钢筋焊接时的搭接问题
- 钢筋焊接头
- 钢筋焊接网片怎么算重量
- 钢筋焊接网如何取样
- 钢筋焊接有几种方法
- 钢筋焊接与搭接有什么区别
- 钢筋焊接怎样取样
- 钢筋焊接长度按那个规范
- 钢筋焊接长度要求是多少
- 钢筋焊接中焊条的选用
- 钢筋焊网机的功率是多少
- 钢筋绗架设备是什么设备
- 钢筋和钢材有什么不同
- 钢筋和混凝土的比例是多少
- 钢筋和螺纹钢有什么区别
- 钢筋和锚杆的区别
- 钢筋和模板的拆除
- 钢筋和硂共同作用的条件
- 钢筋和图形工程
- 钢筋和图形软件
- 钢筋和图形算量的视频
- 钢筋和土建算量
- 钢筋桁架楼承板的应用前景
- 钢筋桁架楼承板有哪些优势
- 钢筋换算公式是什么