


渣油加氢脱硫装置工艺管道焊接技术要领 一、 前言 由于高温高压临氢环境下使用,渣油加氢脱硫装置工艺管道焊接 要求较高。根据本装置设计说明书和有关标准、规范,编制了渣油加 氢脱硫装置碳钢、低合金钢、不锈钢管道的焊接、焊后热处理及检验 施工技术要领,以供检修时参考。 本焊接检修要领的管道包括渣油加氢脱硫装置的国产的 20#、 20g、1Cr18Ni9Ti 和国外生产的 ASTMA106、1.25Cr-0.5Mo、A312TP321 等管道。 二、 材料要求: 1、钢管应有出厂合格证和质量证明书。国产钢管的各项性能指标应 符合 GB8163、GB9948等的规定;进口钢管材料的各项性能指标应符 合设计指定的国外标准的规定。 2、焊接管件(弯头、法兰等)应有出厂合格证和质量证明书,其各 项性能指标应符合设计指定的相应标准和规范的要求。 3、焊条、焊丝应有出厂合格证和质量证明书。 焊条应符合 GB5
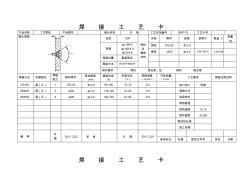
焊 接 工 艺 卡 产品名称 工艺管线 产品图号 接头名称 对 接 工艺评定编号 QAP-19 工艺卡号 1 接头简图: 材质 20# 焊材 及 辅助 材料 名称 牌号 规格 烘烤℃ 保温 h 用量 kg 规格 φ108*4 φ159*4.5 Φ219*6 焊丝 TIG-50 Φ 2.5 焊条 J422 Φ 2.5 150~200℃ 1-2小时 焊接位置 垂直固定 焊接方法 GTAW+SMAW 探伤要求 探伤 级合格,加 探伤 级合格 焊接方法 电源极性 焊缝 层次 焊材牌号 焊材直径 (mm) 焊接电流 (A) 电弧电压 (V) 焊接速度 ( cm/min) 气体流量 (L/min) 工艺要求 焊接过程说明 GTAW 直(正) 1 TIG-50 Φ 2.5 95-100 13-15 4-5 坡口加工 机械 SMAW 直(正) 2 J422 φ 3.2 115-120 21
热门知识
工艺管道焊接台套价-
话题: 计价依据jc_铜仁市建筑设计院
-
话题: 工程造价upmiaomiao
-
话题: 工程造价Donaldyang1
-
话题: 工程造价tankang888
精华知识
工艺管道焊接台套价最新知识
工艺管道焊接台套价-
话题: 综合管廊weixinzh54
-
话题: 工程造价ziyetanhua
-
话题: 工程造价wd19840312
工艺管道焊接台套价相关专题
- 蓝白镀锌的工艺流程
- 冷拔管的冷拔钢管生产工艺
- 冷拔圆钢的加工工艺有哪些
- 冷拔无缝钢管生产工艺流程
- 冷拉六角钢生产工艺
- 冷拉异型钢的生产工艺
- 冷弯型钢的品种工艺
- 立式多级离心泵拆装工艺
- 连杆的机械加工工艺过程
- 炼钢厂哪些工艺需要风机
- 中华华丹雨、污水管道沟槽开挖专项施工方案教学教材
- 新型透水衬砌在南台子一级水电站尾水渠中的尝试
- 招远电视台制作播出系统数字化改造工程的设计与实践
- 云南2020年07月(5-7月)水泵信息价数据包
- 应用亚温淬火工艺解决45钢槽型螺母淬裂问题的探索
- 中国石化北京设计院标准工艺装置管道垫片选用规定
- 岳阳信息价,最新最全岳阳工程造价信息网信息价下载
- 中国焊接学会堆焊及表面工程专委会
- 渗透型建筑物硅橡胶防水涂料的制备工艺及其制品
- 招标控制价管理规定【辽住建发(2012)27号】
- 中国现代化钢筋加工工艺与传统钢筋加工工艺相比优势
- 椭圆截面螺旋等通道挤压制备超细晶材料的新工艺
- 基于CMOS工艺的二维风速传感器的设计和测试
- 智能建筑综合能耗分析评估系统之管理平台设计与应用
- 岳城水库大副坝防渗墙塑性混凝土施工工艺及质量控制
- 云南某科研大楼及配套工程建筑安装工程施工组织设计
- 起重机主梁工字钢磨损及焊接变形的检验案列分析
- 工艺管道黄金口什么意思
- 工艺管道或是设备的保温
- 工艺管道螺栓垫片
- 工艺管道签证
- 工艺管道墙体开洞定额
- 工艺管道设备
- 工艺管道是什么
- 工艺管道属于设备还是工厂
- 工艺管道水冲洗是否计取
- 工艺管道探伤
- 工艺管道套定额还有价格
- 工艺管道套定额问题
- 工艺管道问题
- 工艺管道硬度测定
- 工艺管道预算书
- 工艺管道造价
- 工艺管道造价计算
- 工艺管道怎样识图
- 工艺管道中法兰片套定额
- 工艺管道中造价问题
- 工艺管理制度由哪些内容
- 工艺管线的测量问题
- 工艺过程设计的内容是什么
- 工艺花架款式
- 工艺流程卡的样式和设计
- 工艺流程图里压缩机怎么画
- 工艺流程图中怎样表示泵
- 工艺门平板门如何区分
- 工艺门有哪些分类和特点
- 工艺品级别的方解石的用途