


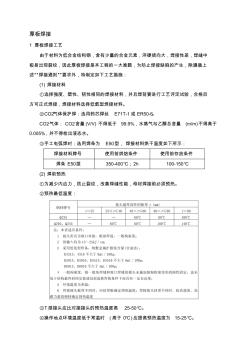
厚板焊接 1 厚板焊接工艺 由于材料为低合金结构钢,含有少量的合金元素,淬硬倾向大,焊接性差,焊缝中 极易出现裂纹,因此厚板焊接是本工程的一大难题,为防止焊接缺陷的产生,除遵循上 述“焊接通则”要求外,特制定如下工艺措施: (1) 焊接材料 ①选择强度、塑性、韧性相同的焊接材料,并且焊前要进行工艺评定试验,合格后 方可正式焊接,焊接材料选择低氢型焊接材料。 ②CO2气体保护焊:选用药芯焊丝 E71T-1或 ER50-6。 CO2气体: CO2含量 (V/V) 不得低于 99.9%,水蒸气与乙醇总含量 (m/m)不得高于 0.005%,并不得检出液态水。 ③手工电弧焊时:选用焊条为 E50型, 焊接材料烘干温度如下所示: 焊接材料牌号 使用前烘焙条件 使用前存放条件 焊条 E50型 350-400℃;2h 100-150℃ (2) 焊前预热 ①为减少内应力,防止裂纹,改善焊缝性能,母材焊接前
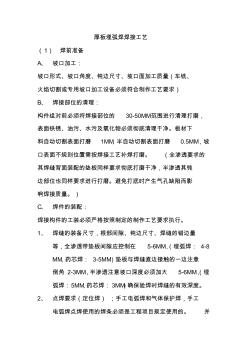
厚板埋弧焊焊接工艺 (1) 焊前准备 A、 坡口加工: 坡口形式、坡口角度、钝边尺寸、坡口面加工质量(车铣、 火焰切割或专用坡口加工设备必须符合制作工艺要求) B、 焊接部位的清理: 构件组对前必须将焊接部位的 30-50MM范围进行清理打磨, 表面铁锈、油污、水污及氧化物必须彻底清理干净。板材下 料自动切割表面打磨 1MM,半自动切割表面打磨 0.5MM,坡 口表面不规则位置需按焊接工艺补焊打磨。 (全渗透要求的 其焊缝背面装配的垫板同样要求彻底打磨干净,半渗透其钝 边部位也同样要求进行打磨。避免打底时产生气孔缺陷而影 响焊接质量。) C、 焊件的装配: 焊接构件的工装必须严格按照制定的制作工艺要求执行。 1、 焊缝的装备尺寸,根部间隙、钝边尺寸、焊缝的错边量 等,全渗透带垫板间隙应控制在 5-6MM,(埋弧焊: 4-8 MM,药芯焊: 3-5MM)垫板与焊缝直边接触的一边注意 倒角
热门知识
特厚板焊接-
话题: 装修工程zhoudanhao
-
话题: 装修工程shen7531823
精华知识
特厚板焊接-
话题: 工程造价hustzhoubao
最新知识
特厚板焊接-
话题: 工程造价dabendan520
特厚板焊接相关专题
- 卡特320c机油泵在那里
- 卡特320挖掘机尺寸
- 卡特320挖机功率是多少
- 卡特320d2挖机价格多少钱
- 卡特360挖掘机多少钱
- 卡特320挖机多少价格
- 卡特挖机价格表
- 卡特320C一小时多少升油
- 卡特320多少吨
- 可丽纳特不锈钢筷子笼CP010
- 中国焊接学会堆焊及表面工程专委会
- 起重机主梁工字钢磨损及焊接变形的检验案列分析
- 中国水电建设股份公司中标沙特吉达公路地下通道工程
- 中厚板生产线升级改造设备中心线基准的测量方法
- 引子渡水电站溢洪道弧形工作闸门焊接变形与处理
- 圆钢管混凝土T型焊接节点应力强度因子计算方法
- 怎样挑选塑钢门窗——访西安海富特塑钢工程有限公司
- 圆钢管KK型搭接节点内隐藏焊缝焊接与否有限元分析
- 圆钢管混凝土K型焊接管板节点试验和有限元分析
- 中国工程建设焊接协会全国优秀焊接工程
- 制作质量对塔式起重机结构件焊接节点疲劳性能的影响
- 光控长延时LED路灯控制器与设计斯密特触发器
- 改善超高压电缆金属铝护套氩弧焊焊接质量方法
- 工程机械行业焊接与切割应用现状及关键技术发展趋势
- 国内外焊接内螺纹铜管与无缝内螺纹铜管技术发展状况
- 埋弧焊焊接工艺及操作方法
- 关于白车身装焊夹具设计及点焊机器人焊接仿真分析