


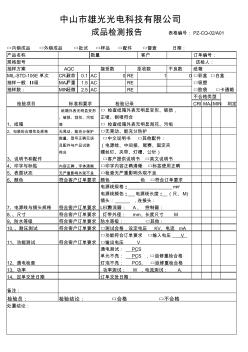
表格编号: PZ-CQ-02/A01 □内销成品 □外销成品 □批试 □样品 □配件 □督查 日期: 产品名称 数量 客户 订单编号: 规格型号 送检人: 抽样方案 不良数 MIL-STD-105E 单次 CRJ致命 0.1 AC 0 RE 1 0 □彩盒 □白盒 抽样一般 Ⅱ级 MAJ严重 1.5 AC RE □吸塑 抽样数: MIN轻微 2.5 AC RE □胶袋 □卡通箱 不合格类型 CRI MAJMIN 纸箱外表无明显变形 □ 检查纸箱外表无明显变形、破损, 、破损、刮花、污垢 正唛、侧唛符合 等 □ 检查纸箱外表无明显刮花、污垢 2、包装的合理性及规格 无晃动、能充分保护 □无晃动、能充分防护 数量、型号正确无误 □中文说明书 □其他配件: 且配件与产品试装 (电源线、中间接、尾赛、固定夹 符合 螺丝钉、夹带、
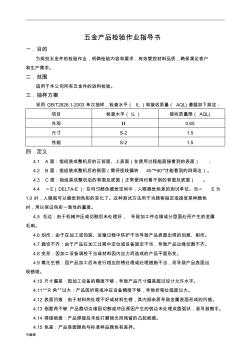
. . . . 可编辑 五金产品检验作业指导书 一.目的 为规范五金件的检验作业,明确检验内容和要求,有效管控材料品质,确保满足客户 和生产需求。 二.范围 适用于本公司所有五金件的进料检验。 三.抽样方案 采用 GB/T2828.1-2003 单次抽样,检查水平( IL)和接收质量( AQL)遵循如下规定: 项目 检查水平( IL) 接收质量限( AQL) 外观 Ⅱ 0.65 尺寸 S-2 1.5 性能 S-2 1.5 四.定义 4.1 A 面:指组装成整机后的正前面、上表面(在使用过程能直接看到的表面) ; 4.2 B 面:指组装成整机后的侧面(需将视线偏转 45°~90°才能看到的四周边)。 4.3 C 面:指组装成整机后的背面及底面(正常使用时看不到的背面及底面) 。 4.4 △E(DELTA-E):在均匀颜色感觉空间中,人眼感觉色差的测试单位。当△ E为 1.0 时,人眼
热门知识
五金成品检验报告-
话题: 工程造价yixuanlele
精华知识
五金成品检验报告-
话题: 结构设计woaicc3344
最新知识
五金成品检验报告-
话题: 工程造价lii7821801
五金成品检验报告相关专题
- 开个五金店要多少资金
- 开个五金水暖店要多少钱
- 开个五金店需要投资多少钱
- 开个五金店要多少钱
- 开家五金店要多少钱
- 开五金店利润多少
- 开五金店要多少钱
- 开五金店赚钱
- 淋浴隔断五金件哪种好
- 淋浴房五金配件有哪些
- 中国吹制玻璃行业市场前景分析预测年度报告(目录)
- 中国电力井盖行业市场前景分析预测年度报告(目录)
- 中国轨道射灯行业市场前景分析预测年度报告
- 中国水电路桥武邵高速公路六标项目质量检验试验计划
- 原材料(设备)合格证、试验报告汇总表碎石
- 张家港市旺达工业气体有限公司企业信用报告-天眼查
- 正荣润璟诸楼及A区地下室抗浮锚杆工程竣工验收报告
- 园林绿化技术资料钢结构油漆分项工程质量检验评定表
- 中国民宿消费市场格局分析及十三五发展环境分析报告
- 中国仿古青砖行业市场前景分析预测年度报告(目录)
- 中国家具钢管行业市场前景分析预测年度报告(目录)
- 中国电动汽车充电站市场现状与投资分析报告
- 云南璟成工程项目管理有限公司-招投标数据分析报告
- 正果水厂建设工程之护坡工程项目环评报告
- 中国建筑第八工程局长春分公司企业信息报告
- 无锡市房地产市场报告
- 医院污水处理设施竣工验收申请报告