


通过使用两种不同聚乙烯(PE)原料制成的管材热熔对接接头试样进行(5±1)mm/min、(50±1)mm/min恒定速度拉伸试验,阐述了PE管材热熔对接接头的性能低于管材本体;利用对PE管材热熔对接接头试样加热的方法,以及对热熔对接接头试样焊缝四周切口后进行的(5±1)mm/min恒定速度拉伸试验,判定PE管材热熔对接接头的性能,这种方法与其它破坏性试验的统计结果相一致;并介绍了国外对PE管材热熔对接接头质量的评价方法。
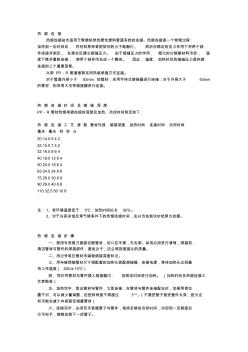
热 熔 连 接 热熔连接技术适用于聚烯烃类热塑性塑料管道系统的连接。热熔连接是一个物理过程: 加热到一定时间后, 将材料原来紧密排列的分子链融化, 然后在稳定的压力作用下将两个部 件连接并固定, 在熔合区建立接缝压力。 由于接缝压力的作用, 熔化的分链随材料冷却, 温 度下降并重新连接, 使两个部件闭合成一个整体。 因此, 温度、加热时间和接缝压力是热熔 连接的三个重要因素。 兴荣 PP-R 管道推荐采用热熔承插方式连接。 对于管道外径小于 63mm 的管材,采用手持式熔接器进行连接;对于外径大于 63mm 的管材,则采用大功率熔接器进行连接。 热 熔 连 接 时 间 及 熔 接 深 度 PP-R 管材热熔承插连接的深度及加热、冷却时间规定如下: 热 熔 连 接 工 艺 参 数 管材外径 熔接深度 加热时间 连接时间 冷却时间 毫米 毫米 秒 秒 分 20 14.0 5 4 2 25 1
热门知识
地暖管专用接头热熔-
话题: 工程造价1030937192
-
话题: 地产家居yangsongbb
精华知识
地暖管专用接头热熔-
话题: 室内设计mingyou130
-
话题: 地产家居fangkongba
-
话题: 装修工程terry_ling
最新知识
地暖管专用接头热熔-
话题: 项目管理danghui1111
-
话题: 工程造价xiaobao516
地暖管专用接头热熔相关专题
- 河南08定额:地暖层问题
- 河南08定额地暖盘管
- 新疆地暖如何套定额
- 武清五一阳光别墅是地暖吗
- 地暖安装都套哪些定额
- 地暖材料费用清单怎么算
- 地暖采暖需要套用哪些定额
- 地暖PE管套什么定额
- 地暖的清单怎么列
- 地暖工程清单计价
- 异种钢焊接接头退火工艺
- 在光(电)缆接头盒内设置密封监测装置的可行性建议
- 用于电力电缆中间接头的硅橡胶材料吸水特性分析
- 中电华星推出电力仪表专用超宽输入电压范围开关电源
- 工程施工安全检查用表监理单位专用与施工单位内业专用
- 关于加强预应力混凝土抗拔管桩连接接头质量控制通知
- 杠杆零件机械加工工艺规程及专用夹具设计说明书资料
- 关于快速公交专用道BRT规划设计方法
- 基于C语言51系列单片机专用测试设备校准接口设计
- 基于SANS拉力机电线电缆拉力试验专用软件开发
- 光中继段光纤接头平均损耗记录
- 基于Fuzzy控制技术弹簧垫圈园切刀专用磨床
- 基坑支护采用PC工法组合钢管桩及其快速接头施工技术
- 含表面缺陷双相不锈钢管道非匹配焊接接头安全评定
- 抗震焊接接头在模拟地震循环载荷作用下累积损伤
- 某动力车间及附属建筑物屋面防水、保护层工程专用合同
- 名称焊接接头、法兰、锻件