


对穿孔工艺的认识 一、概要 塑性变形一般来说就是使坯料在一定温度环境下通过专门 的模具,使金属产生连续顺畅的流动使其变形以达到要求的 几何形状的过程。穿孔就是把圆断面坯料穿制成毛管的变形 过程。 我厂使用的穿孔机为狄舍尔二辊斜轧穿孔机,其封闭孔型由 上下两个相对轧线倾斜的轧辊,左右两个主动导盘以及中间 的一个随动顶头构成。 工艺流程 不考虑输送及工具更替,有效工艺环节有 : 坯料加热—高压水除鳞—热定心—穿孔—吹硼砂。 坯料加热:使 坯料达到最佳可塑温度,是 整个钢管轧制的基 础。 高压水除鳞:除去热坯料的外氧化铁皮,减小穿制的阻力。 热定心:提 高低塑性钢的可塑性,有 效减小穿孔时的轴向阻 力,减轻顶头耗损。 吹硼砂:除去毛管的内表面氧化物,为连轧减小阻力 穿孔中的金属变形 1.基本变形完全是几何尺寸的变化,是直观的变形,与材 料的性质无关,而且基本变形取决于变形区的几何形状。 2.附加
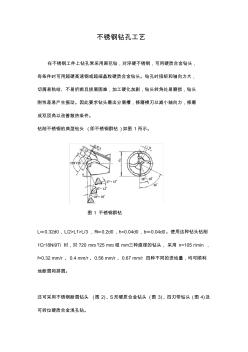
不锈钢钻孔工艺 在不锈钢工件上钻孔常采用麻花钻,对淬硬不锈钢,可用硬质合金钻头, 有条件时可用超硬高速钢或超细晶粒硬质合金钻头。钻孔时扭矩和轴向力大, 切屑易粘结、不易折断且排屑困难,加工硬化加剧,钻头转角处易磨损,钻头 刚性差易产生振动。因此要求钻头磨出分屑槽,修磨横刃以减小轴向力,修磨 成双顶角以改善散热条件。 钻削不锈钢的典型钻头 (即不锈钢群钻 )如图 1所示。 图 1 不锈钢群钻 L≈0.32d0,L/2>L1>L/3 ,R≈0.2d0,h=0.04d0,b≈0.04d0。使用这种钻头钻削 1Cr18Ni9Ti 时,对 ?20 mm、?25 mm、呾 mm三种直径的钻头,采用 n=105 r/min , f=0.32 mm/r 、0.4 mm/r、0.56 mm/r 、0.67 mm/r 四种不同的进给量,均可顺利 地断屑和排屑。 还可采用不锈钢断屑钻头 (图 2)、S形硬质合金
热门知识
钢管钻孔工艺-
话题: 地产家居dengjianxing
-
话题: 工程造价kaylun--18
精华知识
钢管钻孔工艺-
话题: 造价软件zhufeng1989


最新知识
钢管钻孔工艺-
话题: 工程造价moshimoshi
钢管钻孔工艺相关专题
- 给排水管与镀锌钢管连接
- 给排水中的镀锌钢管
- 给水衬塑复合钢管(冷水型)CJ/T136-2019
- 给水涂塑复合钢管(冷水型)CJ/T120-2019
- upvc 钢管 法兰连接
- 50钢管丝牙转pvc
- 不锈钢管道安装
- 立式立式不锈钢管道泵
- 立式不锈钢管道泵报价
- 不锈钢管道焊接方法
- 宜兴沈北路二号桥大直径钻孔灌注桩的施工与质量控制
- 圆CFRP-钢管混凝土偏压构件荷载-变形关系分析
- 应用亚温淬火工艺解决45钢槽型螺母淬裂问题的探索
- 中国石化北京设计院标准工艺装置管道垫片选用规定
- 中国家具钢管行业市场前景分析预测年度报告(目录)
- 渗透型建筑物硅橡胶防水涂料的制备工艺及其制品
- 中国现代化钢筋加工工艺与传统钢筋加工工艺相比优势
- 椭圆截面螺旋等通道挤压制备超细晶材料的新工艺
- 基于CMOS工艺的二维风速传感器的设计和测试
- 岳城水库大副坝防渗墙塑性混凝土施工工艺及质量控制
- 张峰水库2号倒虹预应力钢筒混凝土管道安装施工工艺
- 无机材料工艺学课程改革探索
- 圆钢管通用规格表(20201009124910)
- 圆CFRP-钢管混凝土轴压短柱荷载-变形关系分析
- 引黄南干二级泵站进水压力钢管内壁防腐施工技术措施
- 整体式抛填侧向爆破施工工艺在爆破挤淤施工中的应用
- 整理装饰装修施工工艺与质量通病与防治措施(全套)