


给排水: 消防: 通风: 防雷: 弱电: 单方造价 元/㎡ % % % % 万元 % 2839 80.67 14.26 1.61 0.10 31 3.36 1409 70.78 24.34 1.42 0.10 15 3.36 49.63 545 91.79 2.92 1.84 0.10 6 3.36 19.21 885 89.55 5.20 1.79 0.10 10 3.36 31.16 电气 558 90.79 3.93 1.82 0.10 6 3.36 63.01 给排水 20 89.29 5.47 1.79 0.10 0.21 3.36 2.23 消防 81 89.94 4.80 1.80 0.10 1 3.36 9.16 通风 93 87.92 6.87 1.76 0.10 1 3.36 10.52 防雷 26 79.84 15.11 1.60 0.10 0.28 3.36 2.9
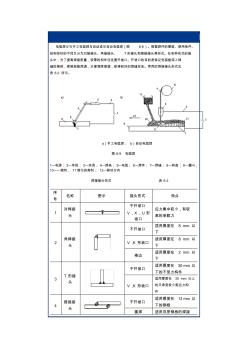
电弧焊分为手工电弧焊与自动或半自动电弧焊(图 6-9)。根据焊件的厚度、使用条件、 结构形状的不同又分为对接接头、角接接头、 T形接头和搭接接头等形式。在各种形式的接 头中,为了提高焊接质量,较厚的构件往往要开坡口。开坡口的目的是保证电弧能深入焊 缝的根部,使根部能焊透,以便清除熔渣,获得较好的焊缝形态。常用的焊接接头形式见 表 6-3 所示。 a)手工电弧焊; b)自动电弧焊 图 6-9 电弧焊 1—电源; 2—导线; 3—夹具; 4—焊条; 5—电弧; 6—焊件; 7—焊缝; 8—转盘; 9—漏斗; 10——熔剂; 11熔化的熔剂; 12—移动方向 焊接接头形式 表 6-3 序 号 名称 图示 接头形式 特点 1 对焊接 头 不开坡口 V,X,U 形 坡口 应力集中较小,有较 高的承载力 2 角焊接 头 不开坡口 适用厚度在 8 mm 以 下 V,K 形坡口 适用厚度在 8 mm 以
热门知识
钢结构工程造价实例-
话题: 工程造价mike002580
-
话题: 工程造价151****9503
精华知识
钢结构工程造价实例-
话题: 工程造价158****0576
-
话题: 工程造价158****0785
-
话题: 工程造价158****6061
-
话题: 工程造价150****0307
-
话题: 工程造价152****9999
最新知识
钢结构工程造价实例-
话题: 工程造价139****2201
-
话题: 工程造价153****7071
-
话题: 工程造价150****8354
-
话题: 工程造价151****7439
-
话题: 工程造价158****7761
钢结构工程造价实例相关专题
- 卡套连接的钢塑管
- 开钢管厂需要什么机器
- 开个钢材加工部需要多少钱
- 开口钢桩尖
- 开口钢桩尖套什么定额
- 看守所钢网墙的标准
- 看图看钢筋图
- 抗拔桩钢筋为什么要通长
- 抗拔桩钢筋最低含量是多少
- 抗水板中钢筋的计算
- 中国工程造价咨询业的发展趋势
- 云南省建设工程造价协会优秀工程咨询成果奖评选办法
- 园林绿化技术资料钢结构油漆分项工程质量检验评定表
- 展厅A1屋面钢结构工料机表【XX会展综合体项目】
- 有关建筑工程造价管理面临的问题与其处理手段
- 岳阳信息价,最新最全岳阳工程造价信息网信息价下载
- 以工作任务为载体的安装工程造价课程教学改革与实践
- 中国建设工程造价管理协会援外工程委员会
- 云南红河3层板式建筑食堂62#-食堂工程造价指标
- 在工程建设管理中进行工程造价全过程控制的几点建议
- 中博会展中心C1区钢结构屋面大型主桁架的施工技术
- 有关工程造价预结算审核存在问题及其解决对策
- 中国钢结构承包市场调查及未来五年投资前景评估报告
- 云南保山服务中心4#-敬老院服务中心工程造价指标
- 政府财政投资工程项目全过程工程造价控制与管理措施
- 云南红河长度982.4主干路210#工程造价指标
- 在建筑钢结构工程中美国标准设计的高强构件替代
- 2014建筑工程造价指标
- 工程造价毕业论文ppt
- 商洛工程造价信息网
- 工程造价报考二建
- 贵州省工程造价协会
- 重庆建设工程造价网
- 本科有工程造价专业么
- 工程造价实训总结报告
- 工程造价营改增文件
- 全国工程造价员印章
- 工程造价咨询工作流程
- 材网 工程造价信息
- 工程造价能考二建吗
- 丰泽工程造价
- 山西工程造价咨询收费
- 工程造价审查方法
- 江西华循工程造价咨询有限公司
- 湖南省建设工程造价管理办法
- 工程造价目的
- 工程造价咨询费率
- 工程造价管理的基本内容
- 江苏省建设工程造价管理总站
- 工程造价审核误差
- 河北省公路工程造价
- 工程造价咨询收费计算
- 佛山市建设工程造价站
- 辽宁蓝天工程造价咨询有限责任公司
- 广西桂诚工程造价咨询事务有限责任公司
- 重庆渝咨工程造价咨询有限公司
- 四川华信工程造价咨询事务所