


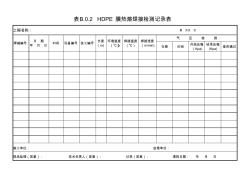
日期 时间 开始压强 (Kpa) 结束压强 (Kpa) 是否通过 现场监理(签章): 技术负责人(签章): 记录(签章): 填报日期: 年 月 日 施工单位: 监理单位: 表B.0.2 HDPE 膜热熔焊接检测记录表 工程名称: 第 页共 页 气 压 检 测 焊缝编号 日 期 年 月 日 时间 设备编号 技工编号 长度 (m) 环境温度 (℃) 焊接温度 (℃) 焊接速度 (m/min)
HDPE 管道热熔连接技术要求 HDPE管道热熔连接应按下列步骤进行: 热熔工具接通电源,到达工作温度指示灯亮后方能开始操作。 (1) 切割管材,必须使端面垂直于管轴线。管材切割一般使用管子剪或管 道切割机,必要时可使用锋利的钢锯,但切割后管材断面应去除毛边 和毛刺。 (2) 管材与管件连接端面必须清洁、干燥、无油。 (3) 用卡尺和合适的笔在管端测量并标绘出热熔深度, 热熔深度应符合规 范和设计要求。 (4) 熔接弯头或三通时,按设计图纸要求,应注意其方向,在管材和管材 的直线方向上,用辅助标志标出其位置。 (5) 连接时,无旋转地把管端导入加热套内, 插入到所标志的深度, 同时, 无旋转把管件推到加热头上,达到规定标志。加热时间必须满足热熔 工具生产厂家的规定。 (6) 达到加热时间后,立即把管材与管件从加热套与加热头上同时取下, 迅速无旋转地直线均匀插入到所标刻度,使接头处粘接均匀牢
热门知识
hdpe热熔焊接管-
话题: 造价软件lvzhongjia
-
话题: 工程造价ziyetanhua
精华知识
hdpe热熔焊接管-
话题: 工程造价yanfantudou
最新知识
hdpe热熔焊接管-
话题: 工程造价liuyifan2006
-
话题: 工程造价wyanfeng9269
hdpe热熔焊接管相关专题
- 新飞冷柜2167hd售价多少
- ATV28HD12N4变频器多少钱
- hd62柴油打桩机
- hd50柴油打桩机
- hd单机布袋除尘器
- hd11单一配电箱
- 蹲便hd高水箱
- hd自粘性标签a4
- hd13bx旋转式刀开关
- hd型铝瓦楞复合板
- 新型防腐管材钢骨架塑料(HDPE)复合管
- 圆钢管混凝土K型焊接管板节点试验和有限元分析
- 振动场中HDPE/UHMWPE及其吹塑薄膜的性能
- 具有优异低温韧性APIX80级别电阻焊接管线钢
- 影响HDPE膜与砂土接触面摩擦特性因素的斜板试验研究
- HDPE、MWCNT复合材料薄膜热导率的激光脉冲法研究
- HDPE膜中抗氧化剂于不同浓度乙醇中的迁移研究
- HDPE双壁波纹管材料
- 中建七局三确保PERT塑铝稳态复合管热熔接头施工质量
- HDPE双壁波纹管专项方案
- HDPE管补充协议
- 中华人民共和国建材行业标准中空玻璃用丁基热熔封胶
- HDPE防渗膜施工方案
- HDPE缠绕增强管、高密度聚乙烯HDPE缠绕增强管厂家
- 内衬管防腐和修复管道施工工艺HT-PO、HDPE讲义
- PB管、PE-RT管、PP-R管等承插热熔连接操作步骤
- LDPE高低密度聚乙烯与HDPE高密度聚乙烯的性能差别
- hdpe热熔连接
- HDPE热缩带
- hdpe熔点
- HDPE燃气三通
- HDPE燃气大小头
- HDPE燃气异径三通
- HDPE燃气电熔45°弯头
- HDPE燃气电熔45°电熔弯头
- HDPE燃气电熔90°弯头
- HDPE燃气电熔90°电熔弯头
- HDPE燃气电熔变径
- HDPE燃气电熔套筒
- HDPE燃气电熔异径三通
- HDPE燃气电熔等径三通
- HDPE燃气管
- hdpe燃气管二郎神
- hdpe燃气管代理
- hdpe燃气管价格
- hdpe燃气管供货商
- hdpe燃气管厂家
- hdpe燃气管批发
- hdpe燃气管生产
- hdpe燃气管生产厂家
- HDPE牵引管
- HDPE环保排污中空壁缠绕管
- HDPE环保排污增强中空壁缠绕管
- HDPE环保排污增强中空壁缠绕管管材
- HDPE环保排污增强双壁波纹管
- HDPE玻纹管胶圈
- HDPE球阀