


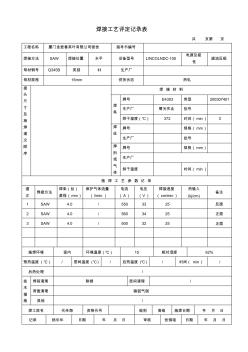
焊接工艺评定记录表 共 页第 页 工程名称 厦门金壶春茶叶有限公司宿舍 指导书编号 焊接方法 SAW 焊接位置 水平 设备型号 LINCOLNDC-100 电源及极 性 直流反极 母材钢号 Q345B 类别 Ⅱ 生产厂 母材规格 16mm 供货状态 热轧 接 头 尺 寸 及 施 焊 道 次 顺 序 焊 接 材 料 焊 条 牌号 E4303 类型 200307401 生产厂 鹭光实业 批号 烘干温度(℃) 372 时间( min) 3 焊 丝 牌号 规格( mm) 生产厂 批号 焊 剂 或 气 体 牌号 规格( mm) 生产厂 烘干温度 时间( min) 施 焊 工 艺 参 数 记 录 道 次 焊接方法 焊条(丝) 直径(mm) 保护气体流量 ( l/min) 电流 (A) 电压 (V) 焊接速度 ( cm/min) 热输入 (kj/cm) 备注 1 SAW 4.0 / 550 33
焊接工艺评定记录表 共 页第 页 工程名称 厦门金壶春茶叶有限公司宿舍 指导书编号 焊接方法 SAW 焊接位置 水平 设备型号 LINCOLNDC-100 电源及极 性 直流反极 母材钢号 Q345B 类别 Ⅱ 生产厂 母材规格 16mm 供货状态 热轧 接 头 尺 寸 及 施 焊 道 次 顺 序 焊 接 材 料 焊 条 牌号 E4303 类型 200307401 生产厂 鹭光实业 批号 烘干温度(℃) 372 时间( min) 3 焊 丝 牌号 规格( mm) 生产厂 批号 焊 剂 或 气 体 牌号 规格( mm) 生产厂 烘干温度 时间( min) 施 焊 工 艺 参 数 记 录 道 次 焊接方法 焊条(丝) 直径(mm) 保护气体流量 ( l/min) 电流 (A) 电压 (V) 焊接速度 ( cm/min) 热输入 (kj/cm) 备注 1 SAW 4.0 / 550 33
热门知识
焊接工艺评定记录表精华知识
焊接工艺评定记录表最新知识
焊接工艺评定记录表-
话题: 地产家居bydearkty520
-
话题: 地产家居cuijian1111
-
话题: 地产家居yueyangbati
-
话题: 工程造价yangzheng424
焊接工艺评定记录表相关专题
- 焊接生产管理
- 焊接检验与质量管理
- 焊接质量管理与检验
- 焊接工程招标
- 特种设备焊接操作人员
- 特种设备焊接培训
- 焊接施工技术要求
- 焊接钢管进场验收标准
- 焊接工艺评定记录表
- 焊接作业人员管理制度
- 园林绿化技术资料钢结构油漆分项工程质量检验评定表
- 应用亚温淬火工艺解决45钢槽型螺母淬裂问题的探索
- 中国石化北京设计院标准工艺装置管道垫片选用规定
- 中国焊接学会堆焊及表面工程专委会
- 渗透型建筑物硅橡胶防水涂料的制备工艺及其制品
- 中国现代化钢筋加工工艺与传统钢筋加工工艺相比优势
- 椭圆截面螺旋等通道挤压制备超细晶材料的新工艺
- 基于CMOS工艺的二维风速传感器的设计和测试
- 岳城水库大副坝防渗墙塑性混凝土施工工艺及质量控制
- 起重机主梁工字钢磨损及焊接变形的检验案列分析
- 张峰水库2号倒虹预应力钢筒混凝土管道安装施工工艺
- 无机材料工艺学课程改革探索
- 乙酰丙酮测定水性内墙涂料中甲醛含量的不确定度评定
- 引子渡水电站溢洪道弧形工作闸门焊接变形与处理
- 智能建筑综合布线系统安装分项检验批质量验收记录表
- 整体式抛填侧向爆破施工工艺在爆破挤淤施工中的应用
- 整理装饰装修施工工艺与质量通病与防治措施(全套)