


拉伸外翻可以克服轴压失稳、翻管件尺寸精度不理想等问题。本文采用Deform-2D商业软件对铝合金圆管拉伸外翻成形过程进行数值模拟,观察了成形过程中材料流动情况和等效应力的分布,分析了管坯相对厚度和凸模圆角半径对翻管工艺力的影响。结果表明:翻卷过程中金属材料以较大的速率从内孔内壁流向凸模圆角处,并在凸模圆角入口处速度达到最大值;外筒外壁处材料处于等效拉应力状态,而内孔内壁处材料等效应力基本为零;对于几何尺寸规格一定的管坯,存在一个最佳拉伸外翻凸模圆角半径,当设计的凸模圆角半径等于该最佳值时,翻管工艺力最小。
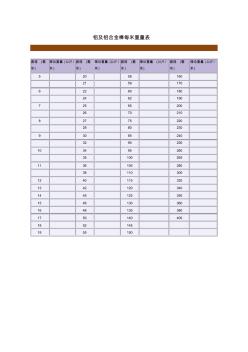
铝及铝合金棒每米重量表 直径 (毫 米) 理论重量 (公斤 / 米 ) 直径 (毫 米) 理论重量 (公斤 / 米 ) 直径 (毫 米 ) 理论重量 (公斤 / 米) 直径 (毫 米) 理论重量 (公斤 / 米) 5 20 58 160 21 59 170 6 22 60 180 24 62 190 7 25 65 200 26 70 210 8 27 75 220 28 80 230 9 30 85 240 32 90 250 10 34 95 260 35 100 265 11 36 105 280 38 110 300 12 40 115 320 13 42 120 340 14 45 125 350 15 46 130 360 16 48 135 380 17 50 140 400 18 52 145 19 55 150
热门知识
铝合金圆管重量表-
话题: 室内设计h472745048
精华知识
铝合金圆管重量表-
话题: 室内设计lingding8888
最新知识
铝合金圆管重量表-
话题: 室内设计yybbnn20000
相关问答
铝合金圆管重量表-
话题: 室内设计shichaohui
-
话题: 项目管理yang8510jian

铝合金圆管重量表相关专题
- 烤瓷铝板属于金属板
- 空心铝管重量的计算公式
- 拉升铝是什么材质
- 拉丝铝合金格栅吊顶多少钱
- 兰州河湾铝厂在什么地方
- 辽源麦达斯铝业
- 楼顶框架造型铝塑板造价
- 制作铝标牌需要什么工具
- 中国泡沫铝哪家强
- 中国铝材十强
- 圆管涵工程数量表(20201022195115)
- 中国重汽承担的16个技术创新项目通过省级鉴定验收
- 云浮邓发纪念中学更新及新建实验室设备采购项目重招
- 广东电网有限责任公司电能计量表箱技术标书
- 家用及商业用燃气计量表安装工程检验批质量验收记录表
- 毛尖山水电站发电机转子线圈更新过程中整体配重
- 基于造价管理需求公路工程设计工程数量表格样式
- 基于机械振动设备与建筑物承重结构振动检测方法
- 加气混凝土砌块非承重砌体CL干法施工工法
- 双密封防水承重井盖
- 一重集团大连石化装备有限公司大型石化容器制造基地项
- 二级建造师建筑工程管理与实务重内部真题
- 中国轻工业企业信息化发展论坛暨表彰大会隆重召开
- 临涣选煤厂跳汰粗精煤重介质旋流器分选工艺的技术改造
- 介绍了轻型钢结构住宅技术规程颁布实施的重
- 山东省电力集团公司隆重召开彩虹工程十周年庆祝大会
- 500V铜芯绝缘导线空气中敷设长期连续负荷允许载流量表