


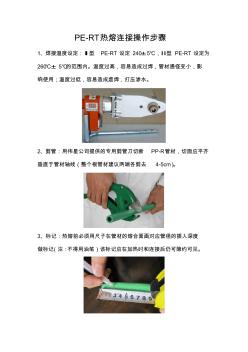
PE-RT热熔连接操作步骤 1、焊接温度设定:Ⅰ型 PE-RT 设定 240±5℃,Ⅱ型 PE-RT 设定为 260℃± 5℃的范围内。温度过高,容易造成过焊,管材通径变小,影 响使用;温度过低,容易造成虚焊,打压渗水。 2、剪管:用伟星公司提供的专用剪管刀切断 PP-R管材,切面应平齐 垂直于管材轴线(整个根管材建议两端各剪去 4-5cm)。 3、标记:热熔前必须用尺子在管材的熔合面画对应管径的插入深度 做标记(注:不得用油笔)该标记应在加热时和连接后仍可隐约可见。 4、热熔加热:将清洁过的管材和管件同时插入加热器的焊头上,不 要旋转,在要求的加热时间管材和管件插入到位 (具体参考附录表 )。 5、热熔承插:管材和管件从加热器上取下后,应在 3 秒之内完成承 插,不可移动和转动。 6、冷却把持:在把持时间内管件与管材不得发生转动,冷却时间未 完之前不得进行下一步的组装工作。 Ⅰ型 PE-

1 管道热熔工艺 适用项目:东湖一号二期 1#~11#楼集中供热工程 适用范围: 1#~11#楼户内及管井塑料管道系统( De20 ~ De25) 适用施工单位:武汉诚信装饰工程有限公司 工艺主要内容: 一、PB管的热熔步骤及检验(户内) 1、材料与工具准备及要求: PB(De25、De20)管材、管件、管剪、塑料整圆器、 铅笔、直尺、手持热熔机(装配 PB专用热熔头,并要求为恒温热熔机) 、工业 酒精(用干净的布擦拭管口与管件内、外壁) 、卫生纸(要求不起毛,用于擦 拭热熔模具),记号笔(热熔管工在熔接头上写编号) ,用于施工的管材与管件 必须要求无破损和缺陷。 2、切管与清洁:使用 PB管专用割管器垂直切割管材,整圆器管口整圆处理,要 求切口不变形,应平滑;去毛刺,毛边;用布蘸酒精将要进行热熔连接的管材 与管件的内、外壁擦拭干净自然风干, 以及用不起毛的纸将热熔模具擦拭干净, 必须保

ppr管道热熔操作相关专题
- 给水管道中PP-R的含义
- 给水PE管与ppr管如何对接
- 给水管PP-R采用法兰连接
- 给水管材ppr十大品牌有哪些
- 给水管PPR保温问题
- PE、PPR给水管和管件
- PPR给水管DE75外径是多少
- PPR给水管套项
- PPR给水管De32什么意思
- PPR给水管的压力一般是多少
- 中华华丹雨、污水管道沟槽开挖专项施工方案教学教材
- 中国石化北京设计院标准工艺装置管道垫片选用规定
- 张峰水库2号倒虹预应力钢筒混凝土管道安装施工工艺
- 中国哈尔滨国际水处理给排水设备及泵阀管道展会概况
- 在用工业管道定期检验规程.20030601doc
- 中低压燃气管道工程质量控制及常见问题处理教学提纲
- 以工作过程为导向的市政管道工程施工课程开发与实践
- 应用洛阳GPS软件设计城市排水管道工程的初步
- 原油和天然气管道穿越工程施工及验收规范-推荐下载
- 中国海洋石油公司之CNG加气站管理制度及操作规程
- 仪表盘、箱、柜、操作台施工交底记录(安装)
- 中国变频管道泵型号
- 智能门锁操作方式Zigbee模块安装
- 工艺管道及设备安装监理细则
- 公用管道安装安全质量监督检验报告
- 关于16定额沟槽管道连接子目套用和计量技术复核记录
- 广东电网公司综合管理信息系统审计业务子系统操作指南