
- 首页 >
- > 压力管道焊接工艺评定
更新时间:2026.09.26


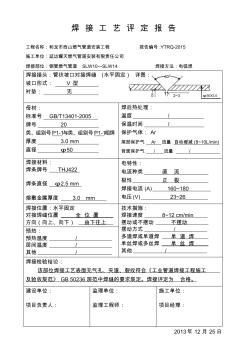
焊 接 工 艺 评 定 报 告 工程名称:和龙市西山燃气管道安装工程 报告编号 :YTRQ-2015 施工单位:延边耀天燃气管道安装有限责任公司 焊接部位:钢管燃气管道 SLW10---SLW14 焊接方法:电弧焊 焊接接头:管状坡口对接焊缝 (水平固定 ) 详图: 坡口形式: V 型 衬垫: 无 母材: 标准号 GB/T13401-2005 牌号 20 类、组别号P1-1与类、组别号P1-1相焊 厚度 3.0 mm 直径 φ50 焊后热处理: 温度 / 保温时间 / 保护气体: Ar 尾部保护气 Ar 流量 自动缓减 (8~10L/min) 背面保护气 / 流量 / 焊接材料: 焊条牌号 THJ422 焊条直径 φ2.5 mm 熔敷金属厚度 3.0 mm 电特性: 电流种类 直 流 极性 正 极 焊接电流 (A) 160~180 电压

专业作业指导书 焊接工艺评定作业指导书 1. 目的:通过对焊接工艺评定作业施工质量的有效控制,保证压力管道 的施工质量。 2. 适用范围:本公司压力管道的焊接工艺评定作业。 3. 职责 ⑴ 需进行焊接工艺评定时,焊接责任人员应根据设计图纸提出应评定 的钢号及项目内容, 编写焊接工艺指导书, 经公司焊接责任工程师审核后, 委托有资质的单位进行。 ⑵ 评定单位按相应焊接工艺评定标准和焊接工艺指导书进行试件焊 接、检验和试验。 ⑶ 评定完成后,评定单位应填写焊接工艺评定报告中应详细填入焊 接参数和检测数据,连同有关记录和报告,交公司焊接责任工程师审核, 公司质保工程师批准。 ⑷ 经批准的焊接工艺评定报告,资料由质量技术处存档,统一管理。 4.焊接工艺评定样表 焊接工艺评定指导书 表 单位名称: 焊接工艺指导书编号 : 日 期: 焊接工艺评定报告编号: 焊接方法 机械化程度: 手工□ 半自动□ 自
专题概述
压力管道焊接工艺评定知识来自于造价通云知平台上百万用户的经验与心得交流。 注册登录 造价通即可以了解到相关压力管道焊接工艺评定最新的精华知识、热门知识、相关问答、行业资讯及精品资料下载。同时,造价通还为您提供材价查询、测算、询价、云造价等建设行业领域优质服务。手机版访问:压力管道焊接工艺评定
相关话题
资料下载
相关资讯
压力管道焊接工艺评定相关专题
- 孔隙水压力的介绍
- 离心水泵压力和流量关系
- 装水压力灌里面有什么构造
- 自来水标准压力是多少
- 自来水可以装压力罐
- 自来水能直接接压力罐不
- 自来水压力是多少
- 自来水压力是多少公斤
- 怎么水泵压力
- 净水机压力开关怎么调压
- 中华华丹雨、污水管道沟槽开挖专项施工方案教学教材
- 园林绿化技术资料钢结构油漆分项工程质量检验评定表
- 应用亚温淬火工艺解决45钢槽型螺母淬裂问题的探索
- 中国石化北京设计院标准工艺装置管道垫片选用规定
- 中国焊接学会堆焊及表面工程专委会
- 渗透型建筑物硅橡胶防水涂料的制备工艺及其制品
- 中国现代化钢筋加工工艺与传统钢筋加工工艺相比优势
- 椭圆截面螺旋等通道挤压制备超细晶材料的新工艺
- 基于CMOS工艺的二维风速传感器的设计和测试
- 伊东东兴化工氯碱综合利用项目压力容器冬季施工方案
- 岳城水库大副坝防渗墙塑性混凝土施工工艺及质量控制
- 起重机主梁工字钢磨损及焊接变形的检验案列分析
- 整理装饰装修施工工艺与质量通病与防治措施(全套)
- 以工作过程为导向的市政管道工程施工课程开发与实践
- 应用洛阳GPS软件设计城市排水管道工程的初步
- 增强水泥(GRC)聚苯复合板外墙保温施工工艺标准
- 圆钢管混凝土T型焊接节点应力强度因子计算方法