


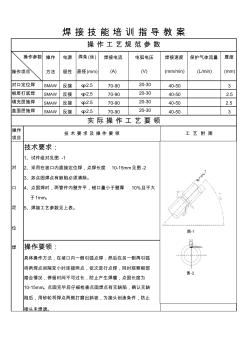
SMAW 反接 φ2.5 70-90 40-50 3 SMAW 反接 φ2.5 70-90 40-50 2.5 SMAW 反接 φ2.5 70-90 40-50 2.5 SMAW 反接 φ2.5 70-90 40-50 3 操作 项目 对 口 定 位 焊 1、试件组对见图 -1 2、采用在坡口内直接定位焊,点焊长度 10-15mm 见图 -2 10-15mm。点固完毕后仔细检查点固焊点有无缺陷,确认无缺 陷后,用砂轮将焊点两侧打磨出斜坡,为接头创造条件,防止 实 际 操 作 工 艺 要 领 5、焊接工艺参数见上表。 技 术 要 求 及 操作 要 领 工 艺 附 图 技术要求: 于1mm。 3、如点固焊点有缺陷必须清除。 4、点固焊时,两管件内壁齐平,错口量小于壁厚 10%且不大 盖面层施焊 20-30 接头未焊透。 操作要领: 具体操作方法,在坡口内一侧引弧点焊,然后在另一侧再引弧 待两焊

针对在分层注水、压裂、酸化措施过程中,因温度效应、压力效应等引起管柱伸缩变形导致措施失败的问题,研制的KZL—114型管柱伸缩补偿器,主要由弹性悬挂机构、密封机构、平衡机构组成,靠液压启动,并设有液体平衡通道,可完全消除管柱内外压差的影响,具有启动压差稳定、工作压力高、耐磨性能好、补偿距离长等特点。该补偿器应用于分层注水、酸化压裂管柱中,可避免管柱螺旋弯曲及张力断裂,并可避免封隔器位移及提前解封,提高措施成功率和管柱寿命。
热门知识
114焊管-
话题: 地产家居jc_tclhncs
-
话题: 工程造价heiyiqishiqh
-
话题: 工程造价bjfcmlcy629
精华知识
114焊管-
话题: 项目管理xixi200804
最新知识
114焊管-
话题: 地产家居liangdianp
114焊管相关专题
- 临沂配车库门遥控器3333114
- 楼房的11层好不好
- 中柏油漆笔110怎么鉴别真伪
- 噪音扰民可不可以打110
- 噪音扰民打110有用
- 建筑行业3%跟11%税率问题
- 建筑图纸11zj111是什么意思
- 油漆ral1011米褐色怎么调
- 华天嘉苑二单元11楼
- 混泥土结构施工图11g101
- 调整焊管工业结构
- 无缝钢管、中板、焊管、普通钢材结算价格调整表
- 正火温度对X65钢直缝电阻焊管焊接区组织和性能的影响
- 钢级φ1219×18.4mm螺旋焊管的研制与应用
- 新疆重点项目年产15万吨直缝焊管项目可行性研究报告
- 不锈钢加强筋螺旋咬合焊管生产工艺流程
- 直缝电阻焊钢管与直缝埋弧焊管的比较讲课讲稿
- Q-P-4-114A1SMT每两小时产能记录分析表
- 不锈钢圆形焊管
- 114CPE机组热轧无缝钢管成材率的工艺实践
- 标准焊管、镀锌钢管、电线管、扁钢、角钢等理论重量
- 大直缝埋弧焊管生产中对中机构在钢管举升中的应用
- 实时成像技术在双面埋弧焊管焊缝检测中的应用
- 国产X100钢级螺旋缝埋弧焊管力学性能分析
- 全国高频焊管行业技术信息交流年会召开
- 宝钢HFW焊管厂成功生产出国内最厚HFW焊管
- 比色测温仪在高频焊管自动控制系统的试验性分析