


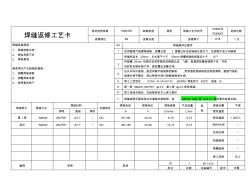
焊缝返修工艺卡 母材材质规格 16MnDR 缺陷类型 圆形 焊接工艺评定号 PQR076 PQR067 返修次数 返修部位 B3 返修长度 返修焊工 H18 1 次 焊缝返修原因: 1、 焊接速度过快; 2、 焊条角度不对 3、 焊条潮湿 避免再次产生缺陷的措施: 1、 调整焊接速度 2、 调整焊条角度 3、 按照要求烘干 序号 焊接程序及要求 1 采用碳弧气刨清除缺陷,刨槽长度 L 根据已标定的缺陷长度尺寸,在刨除中至少向缺陷 两端各延长 20mm,总长度不小于 50mm.刨槽两端的斜度应小于 15° 2 将刨槽 20mm 范围内及其两侧的范围氧化皮、飞溅、粘渣等附着物清理干净,并用 风砂轮及钢丝刷干净,直至露出金属光泽。 3. 应从外向内部刨,直至肉眼不能观察到缺陷 ,用渗透检测缺陷是否彻底清除,碳弧气刨的 熔渣补焊平整后,再从筒身外进行刨除缺陷和补焊。 4. 焊工上岗项目:

产品名称 交货期 零件名称 垫板 零件图号 毛坯材质 Q235 零件净重(kg) 分厂 序号 工 序 设备型号 工具名称及 图号 工作 等级 单件时 间 准备结 束时间 一 下 二 划 三 钻 Z3050 四 钳 修改内容 修改者 日期 编制 审核 时间 机 加 分 厂 修改 吉林昊宇重工 事业部 交检 通知单号 批准 打标识 工序内容 气割下料 1380X210X4 划φ30孔中心线 钻12-φ30孔 机械加工工艺卡片 编号:HYJJ-028 HY80.CBP.320 毛坯种类 钢板 每台数量 工令号 12C10临时- 0202 10 定额员 第 1 页 共 1 页
热门知识
焊缝垫板精华知识
焊缝垫板-
话题: 工程造价yx12051732
最新知识
焊缝垫板-
话题: 工程造价boqiang525
-
话题: 工程造价luohui0820
-
话题: 地产家居qweqwe1251
焊缝垫板相关专题
- 安装中焊缝问题
- 无缝钢管外壁有没有焊缝
- 钢管角焊缝计算厚度
- 焊缝铣平机
- 相贯线焊缝
- 焊缝标注虚线
- 埋弧焊焊缝成形系数
- 焊缝成形系数是指
- 焊缝成形系数与质量
- 侧面角焊缝的计算长度
- 圆钢管KK型搭接节点内隐藏焊缝焊接与否有限元分析
- 工艺参数对铝合金激光填丝搭接焊缝成形影响
- 国内外钢结构设计规范关于角焊缝限值及计算方法比较
- 末级过热器U型管与不锈钢吊挂板连接角焊缝泄漏原因
- 客运专线60kg/m钢轨18号道岔护轨垫板强度仿真
- 国家体育馆钢结构现场焊缝一次合格率
- 厚壁铸造奥氏体不锈钢管道焊缝超声相控阵检测技术概述
- 钢无缝化ERW焊管生产中产生焊缝横向开裂的原因分析
- 中华人民共和国国家标准焊缝符号表示方法
- Super-MIG复合技术在高强钢角焊缝焊接领域的应用
- PE管道对接焊缝的X射线检测安庆特种设备监督检验中心
- 不平衡因子对药芯焊丝CO2气体保护焊焊缝金属韧度的影响
- 钢结构工程焊缝外观质量检查记录
- 16Mn钢混合气体保护焊时焊缝金属中气体含量变化的规律
- 钢焊缝手工超声波探伤方法
- 天然气公司燃气工程PE管焊接焊缝位置标示图及施工记录
- 大厚度焊接接头厚度部位焊缝纵向力学性能差异性试验