


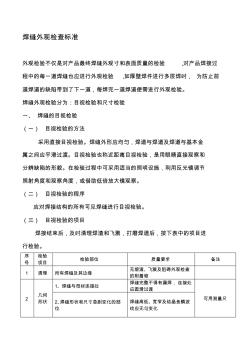
焊缝外观检查标准 外观检验不仅是对产品最终焊缝外观寸和表面质量的检验 ,对产品焊接过 程中的每一道焊缝也应进行外观检验 ,如厚壁焊件进行多层焊时, 为防止前 道焊道的缺陷带到了下一道,每焊完一道焊道便需进行外观检验。 焊缝外观检验分为:目视检验和尺寸检验 一、 焊缝的目视检验 (一) 目视检验的方法 采用直接目视检验。焊缝外形应均匀,焊道与焊道及焊道与基本金 属之间应平滑过渡。目视检验也称近距离目视检验,是用眼睛直接观察和 分辨缺陷的形貌。在检验过程中可采用适当的照明设施,利用反光镜调节 照射角度和观察角度,或借助低倍放大镜观察。 (二) 目视检验的程序 应对焊接结构的所有可见焊缝进行目视检验。 (三) 目视检验的项目 焊接结束后,及时清理焊渣和飞溅,打磨焊道后,按下表中的项目进 行检验。 序 号 检验 项目 检验部位 质量要求 备注 1 清理 所有焊缝及其边缘 无熔渣、飞溅及阻碍外观检查
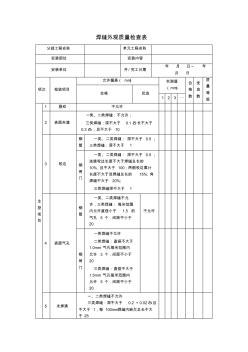
焊缝外观质量检查表 分部工程名称 单元工程名称 安装部位 安装内容 安装单位 开 / 完工日期 年 月 日~ 年 月 日 项次 检验项目 允许偏差( mm) 实测值 (mm) 合 格 数 优 良 数 质 量 等 级 合格 优良 1 2 3 ⋯ 主 控 项 目 1 裂纹 不允许 2 表面夹渣 一类、二类焊缝:不允许; 三类焊缝:深不大于 0.1 δ长不大于 0.3 δ,且不大于 10 3 咬边 钢 管 一类、二类焊缝: 深不大于 0.5; 三类焊缝:深不大于 1 钢 闸 门 一类、二类焊缝: 深不大于 0.5; 连续咬边长度不大于焊缝总长的 10%,且不大于 100;两侧咬边累计 长度不大于该焊缝总长的 15%;角 焊缝不大于 20%; 三类焊缝深不大于 1 4 表面气孔 钢 管 一类、二类焊缝不允 许,三类焊缝: 每米范围 内允许直径小于 1.5 的 气孔 5 个,间距不小于 20
热门知识
埋弧焊焊缝外观检查-
话题: 工程造价yangzhe789
精华知识
埋弧焊焊缝外观检查-
话题: 工程造价youlingyizu
-
话题: 工程造价zhang1317668
-
话题: 工程造价jiadanai37
最新知识
埋弧焊焊缝外观检查-
话题: 工程造价nothingbutme
埋弧焊焊缝外观检查相关专题
- 圆弧形pe水箱怎么做
- 水电管道埋地
- 塑料储水桶可以埋土里
- 那里做的地埋污水好
- 亚弧焊
- 埋弧焊焊缝外观检查
- 埋焊与氩弧焊
- 埋弧自动焊
- 电弧格式转换器
- 电弧焊机故障诊断与典型实例
- 有限元法在软土浅埋隧道施工过程的动态模拟中的应用
- 云浮建筑施工领域安全管理联合执法检查专项行动方案
- 圆钢管KK型搭接节点内隐藏焊缝焊接与否有限元分析
- 应力释放率对超大断面小净距浅埋隧道的开挖影响
- 有埋深无体积质量的黏性土地基极限承载力的直接求解
- 工艺参数对铝合金激光填丝搭接焊缝成形影响
- 关于开展我市创建全国文明城市物业管理工作检查通知
- 关于监理工作月度检查考评情况通报
- 关于印发上海市埋地塑料排水管应用技术导则通知
- 各市建设系统行政主管部门建筑节能工作检查考核评分表
- 工程施工安全检查用表监理单位专用与施工单位内业专用
- 关于组织开展冬季安全生产大检查活动通知
- 工程项目质量管理体系检查评分表(市政实体质量部分)
- 关于开展工程勘察设计与施工图审查质量检查活动通知
- 关于开展建筑施工现场节后复工安全生产专项检查通知
- 工程监理企业资质和注册监理工程师检查在监项目记录表
- 关于全国生活垃圾填埋场无害化处理检查情况通报资料