


工艺管道(不同管径 )每焊口 X光片数量 管径 DN 15 20 25 32 40 50 65 80 X 光片 张 2 2 2 2 2 2 2 2 管径 DN 100 125 150 200 250 300 350 400 X 光片 张 3 3 3 4 4 4 5 5 管径 DN 450 500 600 700 800 900 1100 1200 X 光片 张 6 7 8 9 10 12 13 15 管径 DN 1400 1600 1800 2000 2200 2400 2600 2800 X 光片 张 18 20 23 25 28 30 33 35 管径 DN 3000 X 光片 张 38 注 :①公称直径 80毫米以下的管道焊缝 X光透视检查拍片 ,一个焊口要求至少两 张片 .定额中采用的胶片为 85*300 毫米的 ,实际上可用 85*150 毫米的胶片 ,执行
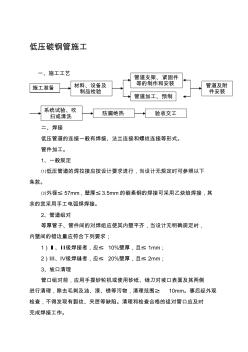
低压碳钢管施工 一、施工工艺 二、焊接 低压管道的连接一般有焊接、法兰连接和螺纹连接等形式。 管件加工。 1、一般规定 ⑴低压管道的焊拉接应按设计要求进行,当设计无规定时可参照以下 条款。 ⑵外径≤ 57mm,壁厚≤ 3.5mm的碳素钢的焊接可采用乙炔焰焊接,其 余的宜采用手工电弧焊焊接。 2、管道组对 等厚管子、管件间的对焊组应使其内壁平齐,当设计无明确规定时, 内壁间的错边量应符合下列要求; 1)Ⅰ、Ⅱ级焊接者,应≤ 10%壁厚,且≤ 1mm; 2)Ⅲ、Ⅳ级焊缝者,应≤ 20%壁厚,且≤ 2mm; 3、坡口清理 管口组对前,应用手提砂轮机或使用砂纸、锉刀对坡口表面及其两侧 进行清理,除去毛刺及油、漆、锈等污物,清理范围≥ 10mm。事后经外观 检查,不得发现有裂纹、夹层等缺陷。清理和检查合格的组对管口应及时 完成焊接工作。 施工准备 材料、设备及 制品检验 管道支架、紧固件 等的制作和
热门知识
削口碳钢管-
话题: 工程造价jlsg123456
-
话题: 工程造价tjwangzhenyu
-
话题: 工程造价liuhaibo0606
精华知识
削口碳钢管-
话题: 工程造价joinnana543
-
话题: 装修工程casperheart
最新知识
削口碳钢管-
话题: 装修工程wangbaofeng
削口碳钢管相关专题
- 可口可乐易拉罐价格贵
- 空调风口套什么定额
- 空调风机盘管检修口套定额
- 空调排风口怎么套定额
- 空调送风口套什么定额
- 立管检查口可以变径
- 立管检查口变径
- 龙口的普通房价是多少
- 龙口房产过户费怎么算
- 龙口东海湖光海景A区房价
- 张家口市中心城区污水排水管网在线监测系统设计
- 在地铁建设、运营中屏蔽门系统与相关专业的接口分析
- 云南洱海桃溪河口净化工程的设计思路及初步净化效果
- 制定机械加工劳动定额切削用量时间标准若干问题
- 中国对美国出口的商品结构、比较优势及其稳定性分析
- 以太网POE交换机供电网口温湿度传感器使用说明书
- 异体弧形钢模板在丰满大坝进水口混凝土施工中的应用
- 宜兴市招投标中心政府采购招标文件(丝口铜闸阀等)
- 光纤接口总结大全(FCSTSCGBICSFPLC)
- 基于PDIUSBD12无线USB接口收发器设计
- 基于C语言51系列单片机专用测试设备校准接口设计
- 基于PLC钻削加工装置钻头自动循环控制电路设计
- 基于SOPCGPIB-UART接口协议转换器设计
- 夯管钢管接口连接分项工程(验收批)质量验收记录表
- 华山东片区6-1地块洞口及临边防护专项安全施工方案
- 机电设备评估基础金属切削机床
- 广州抽水蓄能电站二期工程上库进出水口桥梁与公路设计